Berita Industri
Suku Cadang Pengganti Pabrik Pelet: Cara Mencocokkan Cangkang Rol, Cetakan, dan Poros
Sebagian besar pabrik pelet menemukan cangkang die dan roller yang sudah aus dengan cara yang sulit: produksi per kilowatt-jam menurun, alat press mulai berceloteh, dan pelet menjadi retak di tepinya. Penyebab utama seringkali bukan pada mesinnya; itu adalah suku cadang pengganti yang dipilih dengan nomor suku cadang yang benar tetapi metalurgi atau izin yang salah.
Memilih suku cadang pengganti pabrik pelet adalah keputusan pemeliharaan dan juga langkah pembelian. Ini menentukan berapa lama ring die bertahan, berapa banyak energi yang dikonsumsi mesin cetak, dan apakah pemanasan yang direncanakan memerlukan waktu dua puluh menit atau satu shift penuh.
Ring Die dan Roller Shell Adalah Satu Pasang, Bukan Dua Nomor Bagian
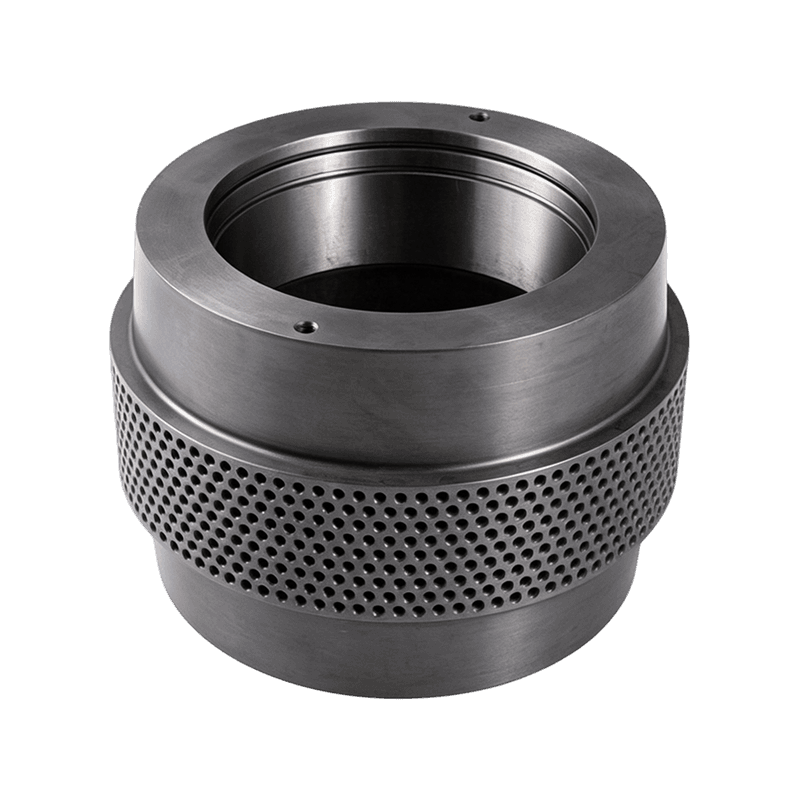
Cincin mati dan cangkang rol harus diperlakukan sebagai pasangan yang serasi karena keausan pada satu komponen mengubah geometri kontak komponen lainnya. Cangkang cangkang baru pada cetakan lama akan memusatkan beban pada titik tinggi permukaan cetakan dan dapat merusak tepi depan lubang. Lapisan cetakan baru dengan cangkang yang aus akan meninggalkan permukaan yang dipol sehingga tidak dapat mengganggu, menyebabkan kegagalan dan denda yang berlebihan.
Tim pemeliharaan praktis melacak kedua komponen bersama-sama dan mengatur jarak radial antara 0,1 mm dan 0,4 mm, dipindahkan ke ujung atas untuk pelet kayu berserat. Ketika celah tersebut tidak dapat dipertahankan dengan jumlah putaran yang wajar pada sekrup penyetel, pertanyaan berikutnya bukanlah apakah akan memesan suku cadang tetapi bagaimana cangkangnya cocok dengan lubang cetakan, alur pasak, pin pusat, dan model tekan. Rasio kompresi cetakan juga mempengaruhi seberapa agresif roller harus menggigit, sehingga perubahan dalam formulasi umpan harus memicu peninjauan kembali profil cangkang roller pada saat yang bersamaan.
Kesesuaian suku cadang pengganti bukan hanya penyelarasan baut. Ini berarti terjadi kekerasan, celah kerja, dan spesifikasi material dengan jendela pengoperasian yang sama dengan yang dirancang untuk komponen asli.
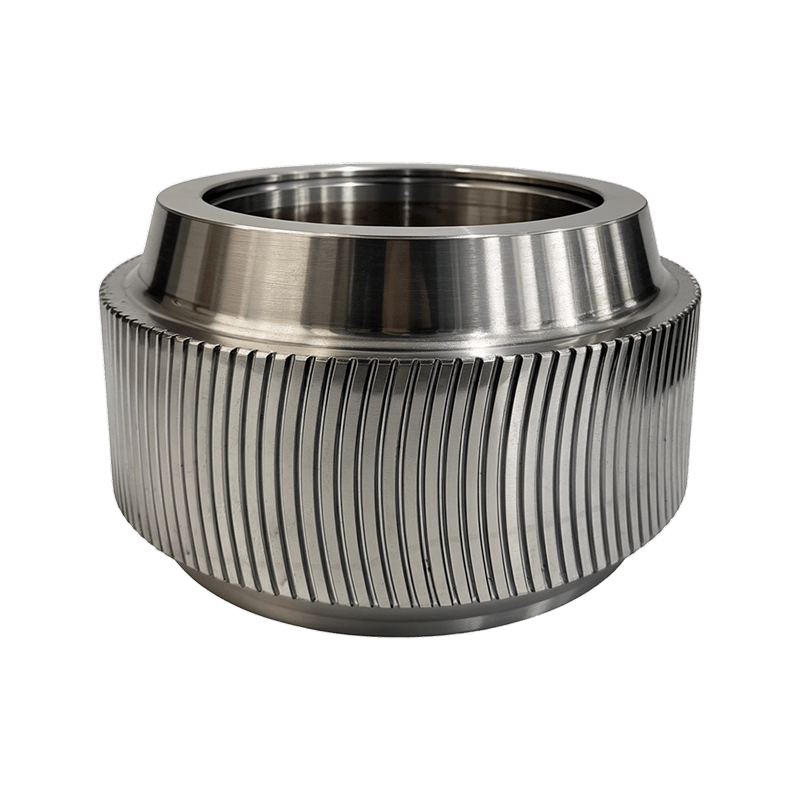
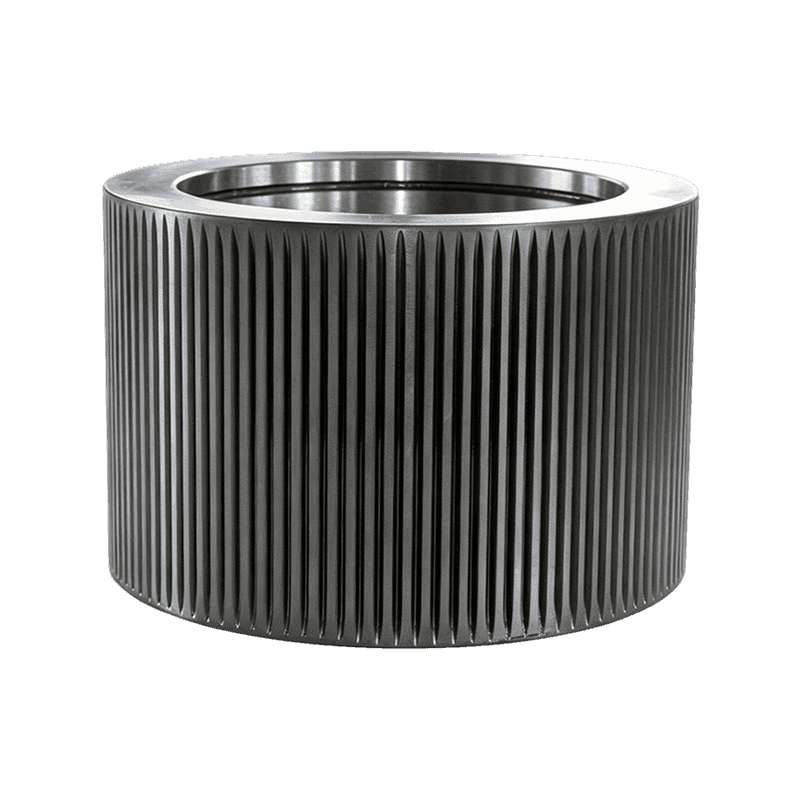
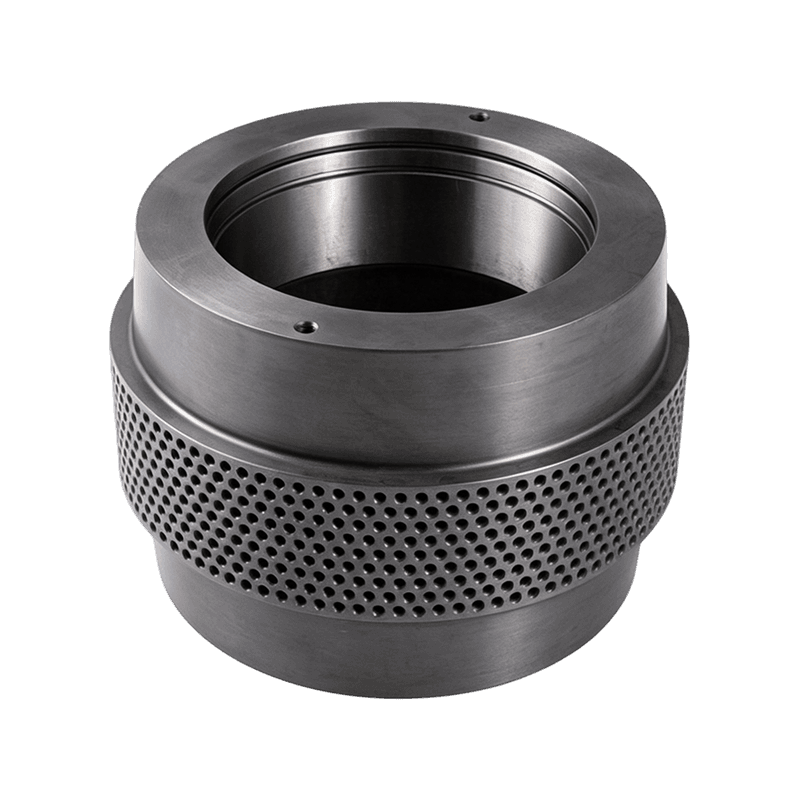 Cangkang Rol Pelet Baja Paduan 20CrMnTi untuk Pakan Abraif Roller shell 20CrMnTi yang diperkeras case ini direkomendasikan untuk feed dengan kontaminasi pasir, karena perbandingan di lapangan menunjukkan bahwa roller shell ini bertahan lebih lama dari carbon shell biasa sebesar 30 hingga 45 persen dalam kondisi abrasif. Lihat Produk →
Cocokkan Roller Shell Steel dengan Beban Abraif Umpan Anda
Beban abrasif pada umpan, bukan merek mesin press, harus menjadi titik awal ketika memilih cangkang roller. Kandungan silika, kelembapan, dan serat menentukan seberapa cepat cangkang kehilangan diameternya. Pada umpan tumbukan dengan kontaminasi pasir yang nyata, cangkang 20CrMnTi yang diperkeras secara case-hardened secara konsistensi bertahan lebih lama dari cangkang karbon biasa sebesar 30 hingga 45 persen jika dibandingkan dengan perbandingan di lapangan. Pada pengumpan butiran dengan abrasi rendah, baja bantalan keras seperti GCr15 atau 100Cr6 dapat memberikan masa pakai total paling lama karena mempertahankan permukaan halus saat kompresi.
Di Anhui Jindingsheng Machinery Co., Ltd., lini produk disusun berdasarkan rantai keausan penuh: poros eksentrik, komponen internal, cangkang roller, dan rakitan roller tekanan. Pilihan material diperlakukan sebagai spesifikasi, bukan standar katalog.
Perbandingan umur pakai relatif dalam kondisi pengumpanan abrasif. Nilai yang lebih tinggi menunjukkan interval servis yang lebih lama sebelum cangkang roller mencapai batas keausannya.
| Bahan | Profil kekerasan | Paling cocok untuk | Karakteristik keausan |
| 20CrMnTi | Casingnya menggunakan, inti yang kuat | Umpan tumbuk abrasif, campuran kayu | Keausan seragam yang lambat, ketahanan benturan yang baik |
| GCr15 / 100Cr6 | Tinggi melalui kekerasan | Pakan biji-bijian dan biji minyak dengan tingkat abrasi rendah | Masa pakai yang lama, toleransi yang lebih rendah terhadap logam yang terinjak |
| 60Si2Mn | Baja pegas, elastis | Beban kejut yang berat, pengepresan dengan tonase tinggi | Tahan retak akibat perubahan beban yang tiba-tiba |
| 40Kr | Baja struktural paduan | Peran pemeliharaan tujuan umum | Keausan dan biaya yang seimbang untuk pabrik tahap awal |
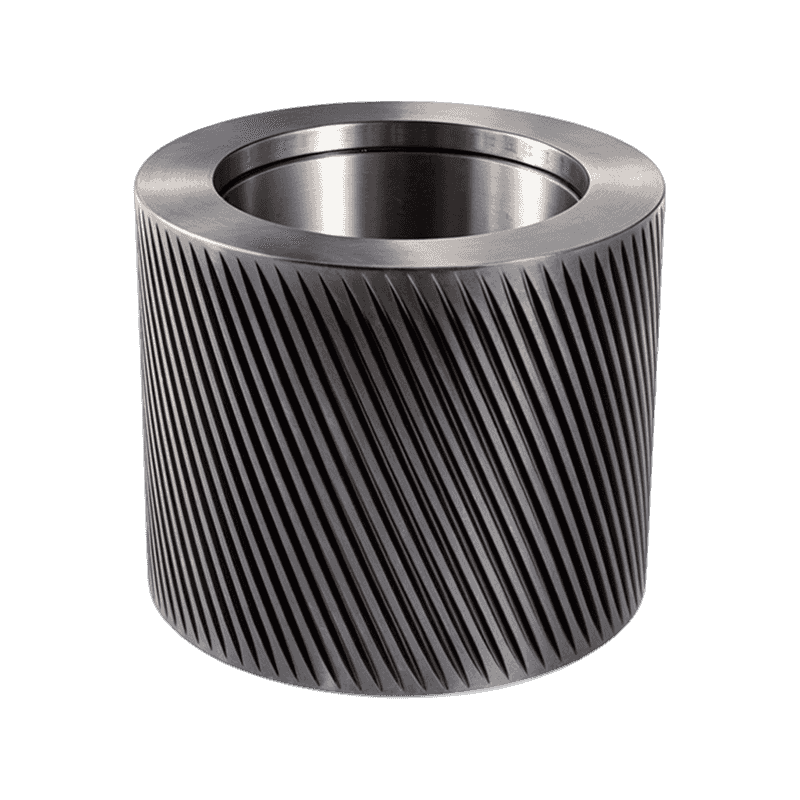
| Cangkang gigi melengkung | Profil daripada materi | Kepadatan pakan rendah, gigitan buruk | Meningkatkan asupan material dan mengurangi slip |
Kesalahan spesifikasi yang paling umum adalah memesan cangkang yang lebih keras dari dadu. Cangkang yang lebih keras menggeser keausan ke permukaan cetakan, dan harga cetakan cincin dua hingga tiga kali lebih mahal dari cangkangnya.
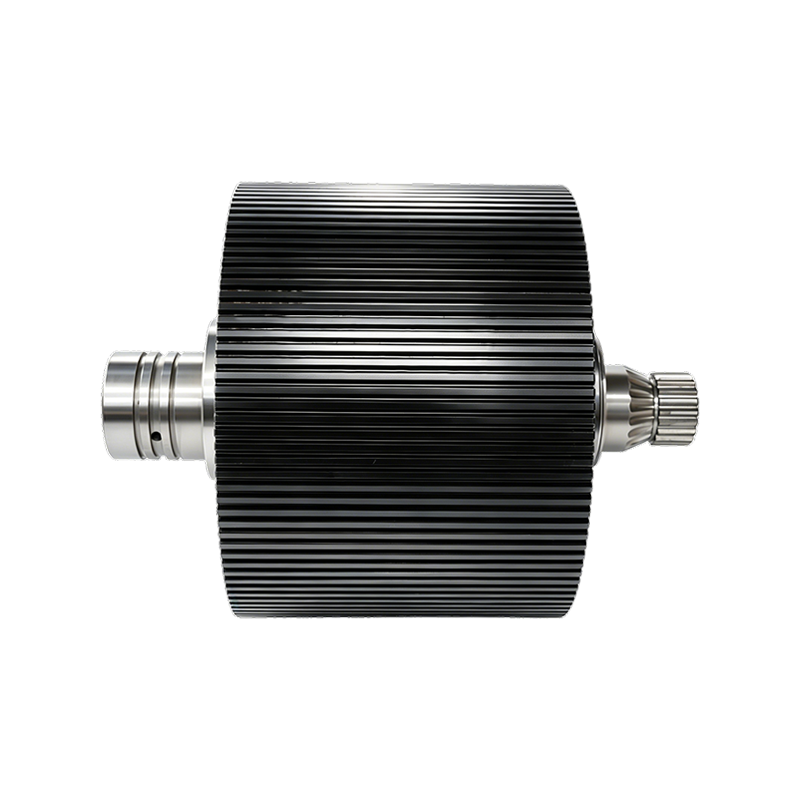
 Rakitan Ring Die Roller Shell Lengkap untuk Pabrik Pelet Rakitan ini mencakup cangkang, bantalan, poros, dan segel sebagai unit pertukaran tunggal, membantu menghindari keausan dini ketika diduga ada masalah bantalan atau pemasangan tersembunyi selama pemeliharaan. Lihat Produk →
Roller Shell Saja atau Rakitan Roller Tekanan Lengkap?
Pilih satu cangkang ketika bantalan dan perangkat keras pemasangannya bagus; pilih rakitan roller penekan yang lengkap bila Anda tidak dapat memverifikasi kondisi bagian yang tersembunyi tersebut. Pada jadwal pemeliharaan yang direncanakan, cangkang sering kali diganti dua kali sebelum satu set bantalan mencapai batas servisnya. Dalam situasi ini, hanya cangkangnya yang harus diganti. Setelah Anda mengukur permainan bantalan, mendengar suara geraman, atau menemukan kontaminasi pada slinger oli, keputusannya berubah.
Membungkus cangkang baru pada bantalan yang rusak menghasilkan pola kontak yang halus dan bergeser sehingga menghancurkan bagian baru dengan cepat. Rakitan roller tekanan yang lengkap menghilangkan risiko tersebut dengan mengganti cangkang, penyangga poros, segel, dan perangkat keras pemasangan yang cocok secara bersamaan. Jindingsheng mendesain rakitan sebagai unit pertukaran tunggal sehingga cangkang rol hadir dengan geometri pra-setel yang benar untuk model pengepres.
- Gemuk bantalan bersih dan permainan masih dalam batas
- Pin pemasangan dan jurnal poros tidak menunjukkan skor
- Jadwal produksi memungkinkan waktu pembongkaran tambahan
- Kebisingan bantalan atau permainan aksial sudah dapat dideteksi
- Segel, penutup ujung, atau slinger oli menunjukkan tanda-tanda keausan
- Waktu henti sangat ketat dan izin yang telah ditentukan sebelumnya memiliki nilai
 Poros Eksentrik 42CrMo untuk Mesin Press Pelet Poros eksentrik yang ditempa secara presisi dan diberi perlakuan panas yang mengubah gerakan putar menjadi osilasi yang diperlukan untuk aliran material, penting untuk menjaga kinerja cangkang roller yang tepat. Lihat Produk →
Poros Eksentrik dan Komponen Internal Membawa Rantai Keausan ke Depan
Poros eksentrik yang aus atau spacer yang ukurannya salah dapat menyebabkan cangkang baru rusak lebih cepat dibandingkan produksi normal satu musim penuh. Poros eksentrik, penutup ujung kelenjar bantalan, slinger oli, dan penjarak presisi sering kali dianggap sebagai aksesori murah, namun masing-masing memiliki pekerjaan mekanis tertentu. Poros mengubah gerakan putar menjadi osilasi yang mendorong material melewati cetakan. Slinger oli mengarahkan pelumasan ke dalam bantalan, dan penjarak menentukan posisi lateral yang tepat dari cangkang rol.
Penyimpangan 0,05 mm pada keausan jurnal poros sudah cukup untuk mengubah distribusi beban bantalan, dan hal ini terlihat sebagai keausan cangkang yang tidak merata di seluruh permukaan cetakan. Jindingsheng menawarkan poros eksentrik dalam baja 45, 40Cr, dan 42CrMo sehingga penempatannya dapat sesuai dengan asumsi beban asli daripada default ke opsi termurah.
- Lepaskan cangkang rol dan ukur sisa ketebalan dinding.
- Putar poros eksentrik dengan tangan dan rasakan tarikan yang tidak teratur.
- Periksa penutup ujung penutup bantalan dan slinger oli untuk mencari tanda kontak.
- Bandingkan dimensi jurnal poros dengan spesifikasi komponen baru.
- Atur celah radial shell-to-die setelah perakitan, bukan sebelumnya.
Sampel gemuk yang bersih bukanlah bukti bantalan yang sehat. Pola keausan cangkang rol menceritakan kisahnya terlebih dahulu.
Jadwalkan Pekerjaan Penggantian pada Pengukuran Kesenjangan, Bukan pada Kalender
Penempatan titik yang paling dapat diandalkan adalah peningkatan ketebalan pada celah die-to-roller dan hilangnya ketebalan dinding cangkang, bukan penghitung jam. Kalender berguna sebagai pengingat, namun beban produksi dan abrasi bahan mentah terlalu bervariasi sehingga menjadikannya satu-satunya kontrol. Untuk mesin press ring-die berukuran sedang yang menjalankan dua shift, periksa celah roller-to-die setiap 200 selai pengoperasian.
Gantilah cangkang rol ketika diameter luar telah aus 2,5 hingga 3,0 mm dari dimensi baru, atau lebih cepat jika profil kehilangan gigitannya. Jadwal ini memberikan hasil yang dapat diprediksi tanpa mengubah cetakan terlalu dini. Untuk mesin press yang menjalankan perpindahan tonase tinggi secara terus-menerus, rakitan roller tugas berat perlu mendapat perhatian karena permukaan pendukungnya yang lebih besar menyebarkan beban yang sama ke area kontak yang lebih besar.
| Gejala | kemungkinan penyebabnya | Bagian yang harus diperiksa atau diganti |
| Pelet tipis dan mati kaca muka | Celah roller-to-die terlalu lebar | Cangkang rol, keausan poros eksentrik |
| Cangkangnya dipol tetapi tidak menggigit | Profil gigi yang salah untuk pakan | Cangkang rol bergigi melengkung |
| Bantalan terlalu panas | Slinger minyak yang disita atau dikeringkan | Slinger oli, penutup ujung kelenjar bantalan |
| Ketukan metalik pada mesin press yang terisi | Permainan bantalan yang berlebihan atau poros bengkok | Rakitan rol tekanan, poros eksentrik |
| Keausan yang tidak merata pada seluruh lebar cangkang | Cincin spacer aus atau poros tidak sejajar | Spacer presisi, poros eksentrik |
Lacak diameternya, bukan hanya jamnya. Cangkang yang kehilangan 0,1 mm dalam 200 jam dapat dipakai secara normal. Cangkang yang kehilangan 0,4 mm dalam periode yang sama menunjukkan bantalan yang terkontaminasi atau celah yang terlalu rapat.
Sumber Suku Cadang Pengganti Pabrik Pelet Tanpa Kehilangan Kontrol Metalurgi
Risiko komersial pada suku cadang pengganti bukanlah harga satuan; itu adalah variasi metalurgi dan dimensi yang tidak terkendali antar batch. Suku cadang pengganti pabrik pelet diproduksi dalam batch, dan setiap batch bergantung pada bahan baku, perlakuan panas, dan toleransi pemesinan. Penawaran yang terlihat murah hanya akan murah jika laporan kekerasan dan sertifikat dimensi sesuai dengan nilai yang disepakati.
- Tanyakan grade material dan nomor heat pada setiap invoice.
- Mintalah laporan kekerasan untuk cangkang dan poros roller, bukan hanya sertifikat kimia.
- Konfirmasikan apakah toleransi dipertahankan pada dimensi suku cadang baru atau pada batas keausan.
- Nyatakan persyaratan pengepakan dan perlindungan kelembaban untuk angkutan laut.
- Periksa katalog suku cadang untuk model press dan diameter luar die.
Pesan dengan dokumentasi yang sama seperti yang Anda harapkan dari OEM: tingkat material, jarak kekerasan, laporan dimensi, dan ketertelusuran batch. Pemasok yang tidak dapat memberikan catatan perlakuan panas tidak dapat menjamin masa pakai.
Suku Cadang Pengganti Pabrik Pelet: Pertanyaan Umum tentang Sumber Daya dari Tim Pemeliharaan
Mungkinkah sering cangkang rol harus diganti di pabrik pelet pakan?
Dalam aplikasi umpan abrasif, sebagian besar pabrik mengganti cangkang roller setiap 800 hingga 1.200 jam pengoperasian. Dalam pemberian umpan dengan abrasi rendah, intervalnya dapat melebihi 2.000 jam. Gunakan pemeriksaan celah 200 jam sebagai pemicu utama dan ganti cangkang ketika diameter luarnya telah berkurang 2,5 hingga 3,0 mm.
Apakah saya harus mengganti rakitan rol penekan secara keseluruhan atau hanya cangkang rol saja?
Ganti cangkang hanya jika bantalan, jurnal poros, dan penutup ujung berada dalam toleransi. Ganti seluruh rakitan ketika Anda dapat mengukur permainan bantalan, mendengar suara bising, atau melihat goresan pada slinger oli. Biaya tambahan di muka lebih rendah dibandingkan biaya pembongkaran kedua.
Mengapa roller shell yang baru terkadang rusak sebelum die yang lama menjadi aus?
Shell bisa rusak lebih awal jika celah radial diatur terlalu ketat, jika material shell terlalu keras untuk permukaan cetakan, atau jika poros dan bantalan eksentrik baru mentransfer getaran ke dalam shell. Periksa celahnya setelah setiap perakitan dan bandingkan kekerasan cangkang dengan kekerasan cetakan sebelum memesan.
Informasi apa yang harus saya kirimkan sebelum memesan suku cadang pengganti?
Kirimkan merek dan model mesin press, diameter luar cetakan, lebar cangkang rol, pusat pin pemasangan, dimensi jurnal poros, dan bahan cangkang saat ini. Jika memungkinkan, tambahkan foto bagian yang aus dan rumah bantalan. Hal ini mengurangi kemungkinan ketidakcocokan yang disebabkan oleh mesin lama yang didesain ulang selama tahun produksi.
Hubungi Kami
Ikuti kami
Tautan Cepat
Hubungi Kami
Email : ysf@jindingsheng.com.cn
Address : No.19, Zona Konsentrasi Industri Kota Qiucun, Kota Guangde, Kota Xuancheng, Provinsi Anhui