Berita Industri
Cangkang Rol Pelet Baja Paduan 40Cr: Kekuatan, Masa Pakai & Panduan Pembelian
Sebuah pabrik pelet yang menjalankan dua shift selama musim lembab dapat membuat satu set cangkang roller habis dalam satu kuartal, dan harga pengganti yang muncul setelahnya sering kali berbeda tiga kali lipat untuk bagian-bagian yang terlihat sama di foto. Variabel di balik penyebaran tersebut adalah baja, dan lebih tepatnya perlakuan panas di baliknya.
Panduan ini membahas secara dekat cangkang rol pelet baja paduan 40Kr, pekerja keras kelas menengah di pasar suku cadang untuk pakan dan pembuatan pelet umum. Hal ini mencakup isi sebenarnya dari grade tersebut, bagaimana perbandingannya dengan alternatif 20CrMnTi, GCr15 dan 60Si2Mn, nomor mana yang harus diminta oleh pembeli, dan di mana kesalahan dalam menentukannya.
Apa Itu Baja Paduan 40Kr dan Mengapa Cocok dengan Kerang Rol
40Kr adalah baja struktural paduan kromium yang ditentukan dalam standar Cina GB/T 3077, mengandung 0,37 hingga 0,44 persen karbon, 0,50 hingga 0,80 persen mangan, dan 0,80 hingga 1,10 persen kromium. Untuk cangkang roller, keseimbangan harus diperhatikan: karbon menentukan kekerasan yang dapat mencapai permukaan, sementara kromium memperdalam kemampuan pengerasan sehingga bagian bergigi tebal merespons pengerasan induksi secara merata.
Pembeli di pasar lain menemukan baja yang sama dengan nama berbeda: AISI/SAE 5140, DIN 41Cr4 (1.7035) dan JIS SCr440. Meminta sertifikat pabrik yang mengacu pada GB/T 3077 kepada pemasok, lalu memeriksa ulang nilai yang setara, adalah latihan lima menit yang menyaring sebagian besar bernilai penawaran rendah.
Rute penyelesaian pada shell yang tepat mengikuti logika yang sama. Blanko tersebut ditempa, kemudian dipadamkan dan ditempa sehingga inti berada di sekitar HB 217 hingga 255; profil gigi yang dikerjakan; dan permukaan kerja dikeraskan secara induksi, biasanya hingga HRC 52 hingga 58. Hasilnya adalah bodi yang kuat dan tahan retak dengan kulit keras tepat di tempat material tergigit.
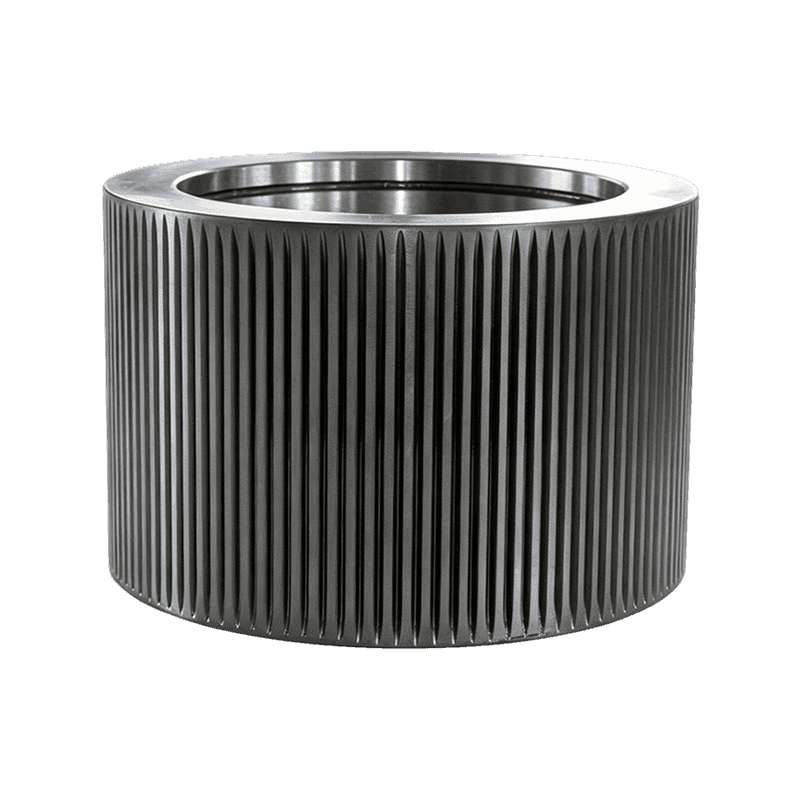
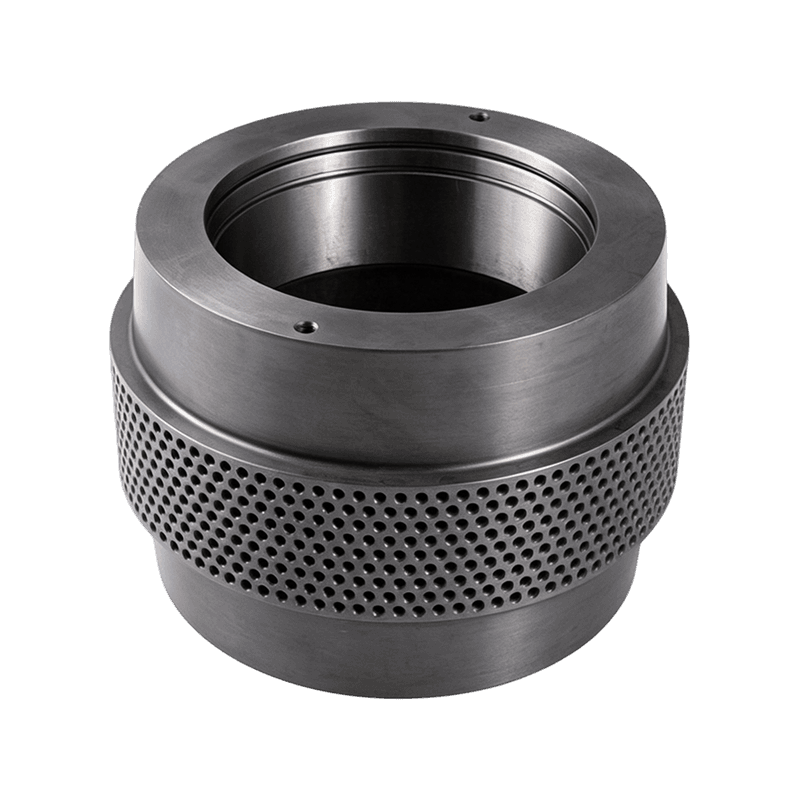
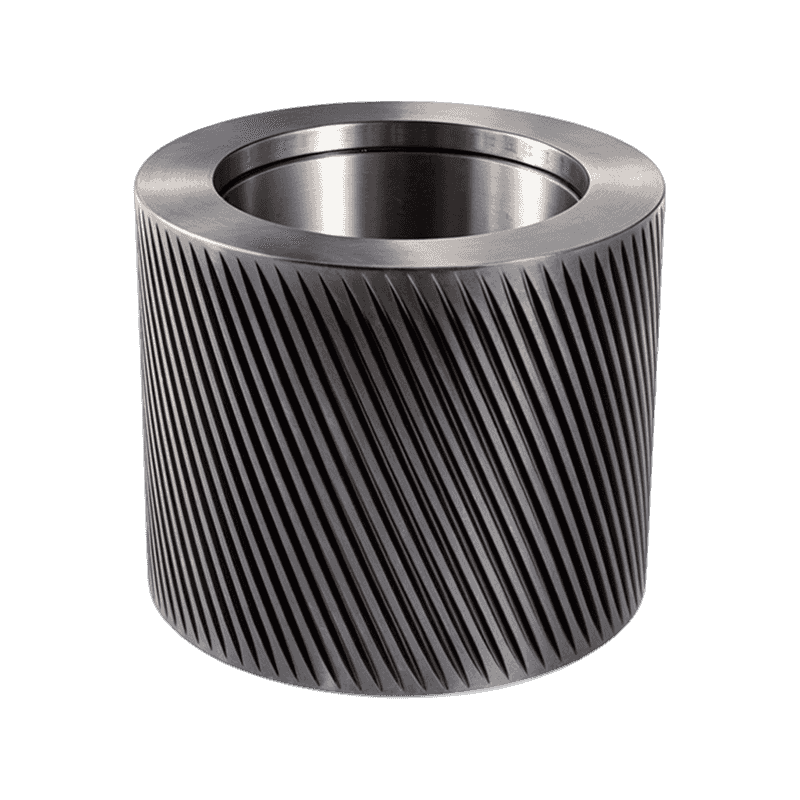
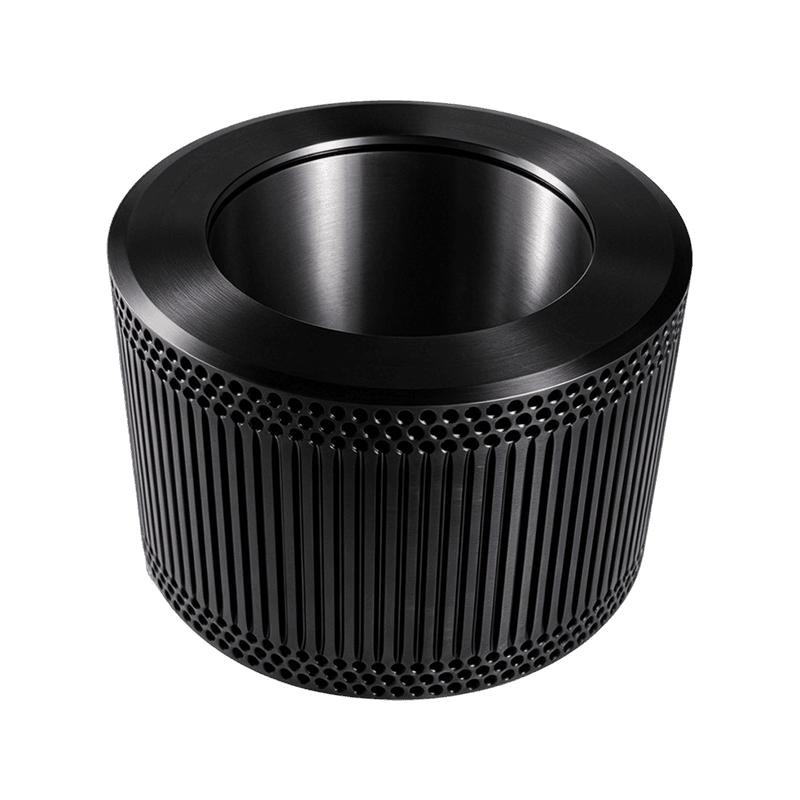
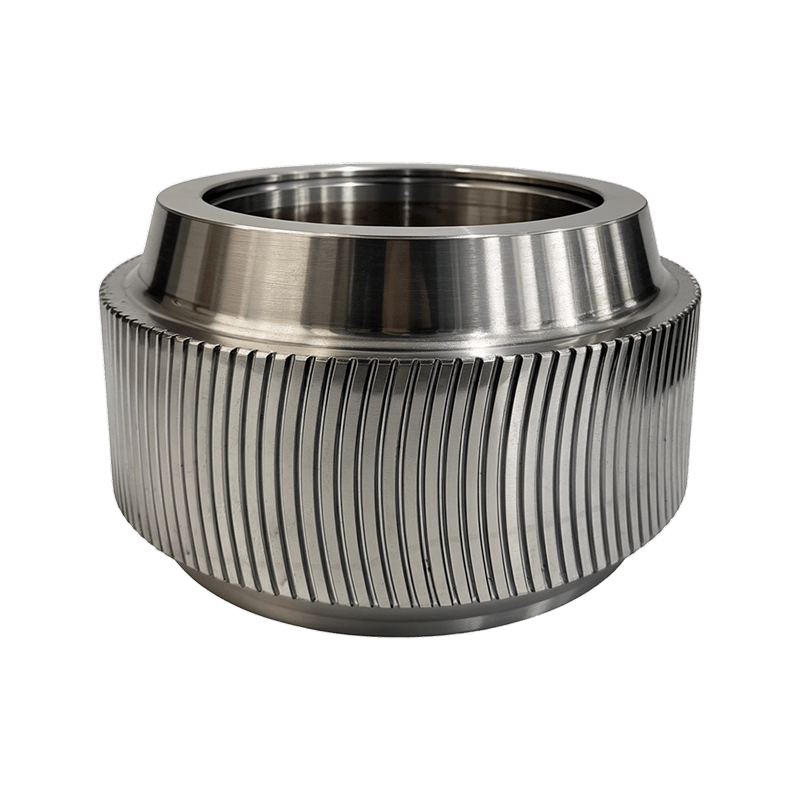
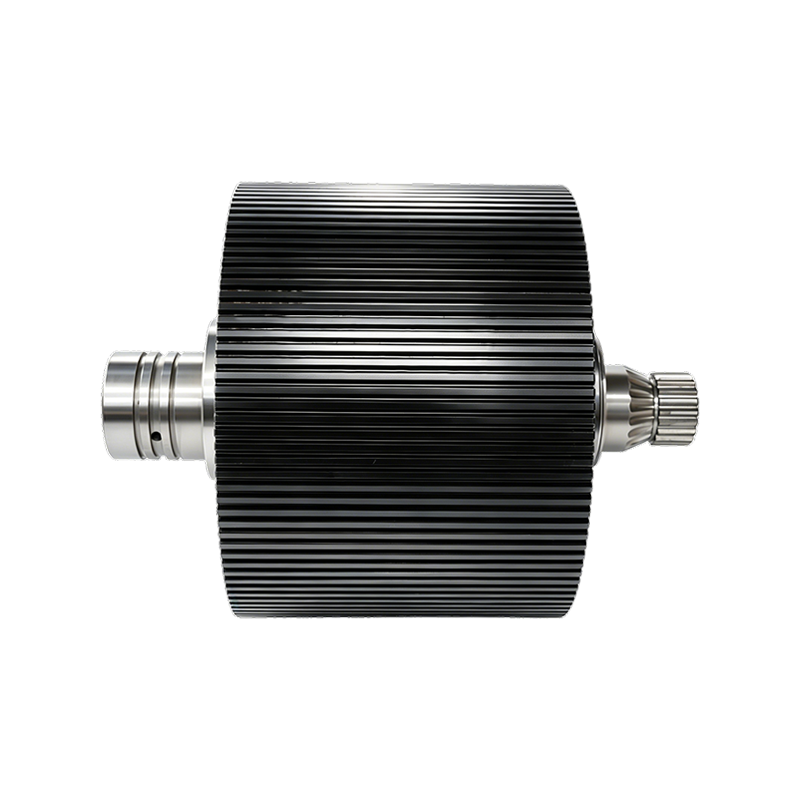
Cangkang rol pelet baja paduan 40Kr adalah bagian aus berbentuk silinder dan berpola gigi yang menekan material pada cetakan cincin di dalam pabrik pelet, terbuat dari baja GB/T 3077 40Kr dengan inti yang dipadamkan dan ditempa serta permukaan kerja yang dikeraskan secara induksi kira-kira HRC 52 hingga 58.
 Cangkang Rol Pelet Baja Paduan 40Kr Cangkang roller 40Cr yang dipadamkan dan ditempa dengan permukaan bergerigi yang diperkeras secara induksi, ditawarkan dalam berbagai pola gigi. Ini cocok untuk pembuatan pelet tugas sedang di mana kekerasan dan kinerja keausan yang hemat biaya lebih penting daripada kualitas baja premium. Lihat Produk →
40Cr vs 20CrMnTi, GCr15 dan 60Si2Mn: Memilih Kelas Shell yang Tepat
40Cr adalah pilihan nilai untuk tugas sedang, dan kelas premium mendapatkan harganya hanya ketika abrasi, benturan, atau pengoperasian terus-menerus menjadi parah. Perbedaan nyata antara empat bahan cangkang yang umum adalah strategi perlakuan panas yang dimungkinkan oleh masing-masing baja, bukan pabrik yang menggulungnya.
Cangkang 40Cr membawa kulit yang dikeraskan secara induksi di atas inti yang mudah memaafkan. Cangkang 20CrMnTi dikarburasi: karbon disebarkan ke permukaan sebelum pembakaran, menghasilkan pembakaran 58 hingga 62 HRC di atas inti penyerap goncangan yang sesuai dengan campuran abrasif atau terkontaminasi. Baja bantalan GCr15 atau 100Cr6 dikeraskan hingga 60 hingga 64 HRC untuk ketahanan aus maksimum, dengan mengorbankan kerapuhan saat gulungan tidak sejajar. Baja pegas 60Si2Mn menukar kekerasan kelas atas dengan ketangguhan, menahan pertumbuhan retakan yang menghancurkan cangkang pada pengepresan beban tinggi.
Jika resep Anda mencakup pasir, bahan daur ulang, atau biomassa berserat, ada baiknya Anda membaca caranya a cangkang rol karburasi 20CrMnTi membuat hard case-nya sebelum menentukan pilihan material.
| Bahan | Kekerasan permukaan yang khas | Rute perlakuan panas | Paling cocok untuk | Batasan utama |
| 40Cr | HRC 52 hingga 58 | Quench dan temper, lalu pengerasan induksi | Pakan berbahan dasar biji-bijian dan pembuatan pelet umum | Kekerasan permukaan memudar akibat abrasi yang parah |
| 20CrMnTi | HRC 58 hingga 62 | Karburasi, lalu padamkan dan temper | Campuran yang abrasif atau terkontaminasi, perjalanan yang panjang | Biaya bahan dan pengiriman lebih tinggi |
| GCr15 / 100Cr6 | HRC 60 hingga 64 | Melalui kepribadian dan temperamen | Biomassa dan pelet kayu keras dengan tingkat abrasi tinggi | Sensitif terhadap benturan dan ketidaksejajaran |
| 60Si2Mn | HRC 54 hingga 58 | Quench dan temper suhu sedang | Pengepresan dengan beban tinggi memerlukan ketahanan ulang | Kekerasan maksimum lebih rendah dari baja bantalan |
Angka-angka yang Menentukan Berapa Lama Cangkang 40Cr Bertahan
Kekerasan permukaan membuka pembicaraan, namun jarak bebas roll-to-die dan geometri gigi menentukan berapa jam cangkang 40Cr benar-benar mampu bertahan. Shell yang mendapat skor sempurna pada laporan kekerasan masih berkinerja buruk jika berada setengah milimeter dari permukaan cetakan, karena material malah tergelincir dan bukannya dikompresi dan cetakan menggerus hingga rata ke gigi.
Antara shell dan die, sebagian besar formulasi umpan bekerja paling baik dengan jarak bebas sekitar 0,10 hingga 0,30 mm. Lebih ketat dari itu, kontak logam mendorong panas ke dalam casing; lebih longgar, dan output turun sementara denda bertambah. Kemudian perhatikan gigi-giginya, bukan kalendernya: setelah profilnya membulat sekitar satu milimeter, cengkeramannya menurun, keluarannya melorot, dan cetakannya mulai lebih cepat dari cangkang yang baru saja Anda bayar.
Kekerasan permukaan kerja yang khas berdasarkan bahan cangkang, HRC
Dimana Kerang 40Cr Berkinerja Terbaik dan Dimana Mereka Gagal Lebih Awal
Pilih 40Cr untuk pakan yang didominasi biji-bijian dan pemeliharaan terencana; pindah ke cangkang baja karburasi atau bantalan ketika abrasi atau tugas terus menerus mendominasi. Pengalaman pabrik terus mengulangi perbedaan yang sama: 40Cr seringkali merupakan pilihan paling ekonomis untuk bahan yang lebih lembut, namun tidak dapat menahan permukaan kerja yang keras dalam kondisi abrasi yang parah.
Tentukan 40Cr kapan
- Pakan unggas, babi, atau sapi dibuat dari resep yang didominasi biji-bijian
- Penggantian direncanakan dan ditukar sebelum keausan ekstrem
- Biaya per siklus penempatan lebih penting daripada interval terpanjang
Bayar lebih banyak untuk nilai premium kapan saja
- Bahan biomassa, kayu keras, atau bahan dengan silika tinggi mendorong keausan abrasif
- Jalur berjalan terus menerus dan didirikan yang tidak direncanakan memerlukan biaya yang mahal
- Kerang dan cetakan diganti menjadi set output tinggi yang cocok
Aturan praktis yang digunakan oleh tim pengadaan: jika satu set cangkang memerlukan waktu henti yang tidak direncanakan kurang dari satu jam, kualitas bahan bukanlah tempat yang tepat bagi Anda untuk menghemat uang.
Bagaimana Roller Shell 40Cr Diproduksi, Langkah demi Langkah
Sebagian besar masalah kualitas pada cangkang 40Cr disebabkan oleh langkah-langkah perlakuan panas yang dilewati atau dipersingkat, jadi auditlah prosesnya daripada memercayai sertifikatnya. Cangkang yang dibuat dengan benar melewati enam tahap:
- Menempa billet untuk menghaluskan struktur butiran dan menutup porositas internal
- Pemesinan kasar hingga dimensi mendekati jaring sebelum perlakuan panas
- Quenching dan tempering untuk mengatur kekerasan inti sekitar HB 217 hingga 255
- Selesaikan pemesinan lubang, temukan lokasi permukaan dan profil gigi
- Pengerasan induksi permukaan kerja ke HRC 52 hingga 58
- Penggilingan akhir, penyeimbangan dan inspeksi dimensi
Poros eksentrik yang menggerakkan roller mengikuti logika yang sama secara terbalik. Biasanya ditawarkan dalam kelas 40Cr yang sama sehingga kekuatan dan perilaku keausannya tetap disesuaikan dengan cangkang yang didukungnya, dan memesan keduanya dari satu pabrikan akan menjaga kesesuaiannya.
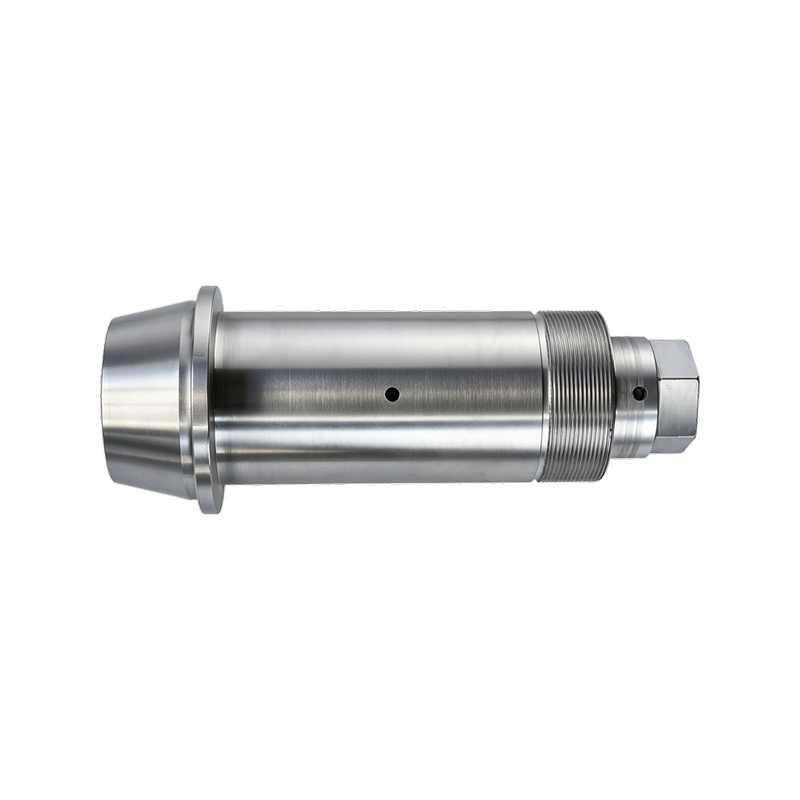 Poros Eksentrik 40Cr Untuk Pabrik Pelet Poros eksentrik 40Cr yang dibuat dengan mesin CNC dengan penyelesaian akhir yang dipadamkan tanpa kerak, tersedia dalam ukuran standar industri. Mendapatkannya dalam kualitas yang sama dengan cangkang roller akan menjaga kekuatan, perilaku keausan, dan kesesuaian penampilan secara konsisten. Lihat Produk →
Cocokkan Shell, Die dan Shaft sebagai Satu Sistem Keausan
Cangkang rol tidak pernah sendiri, jadi pembeli berpengalaman menentukan cangkang, cetakan cincin, dan poros eksentrik sebagai satu paket yang cocok. Jalankan cangkang baru ke cetakan lama dan bantalan gigi yang menekan ke dalam profil yang aus, tekanan kontak mencapai puncaknya di beberapa titik, dan kedua bagian akan lebih cepat dibandingkan jika salah satunya saja.
Untuk jalur keluaran tinggi, pemasangannya dapat dibeli sebagai satu item: set ring die dan roller shell yang diproduksi dan diperiksa bersama-sama menghilangkan dugaan kecocokan kekerasan dan geometri di dua vendor.
 Rakitan Ring Die dan Roller Shell Rakitan ring die dan roller shell yang serasi dengan cangkang baja paduan yang dikeraskan hingga HRC 58-62, bantalan tirus tugas berat, dan menerima multi-lapis. Membeli pasangan sebagai satu unit yang diperiksa menghilangkan dugaan tabrakan kekerasan dan geometri antar vendor. Lihat Produk →
Karena bagian-bagian ini saling berinteraksi, banyak pembeli lebih memilih untuk membeli cangkang, cetakan, dan poros dari satu bagian saja pemasok suku cadang pabrik pelet . Anhui Jindingsheng Machinery Co., Ltd. bekerja bertahan di posisi ini: perusahaan fokus pada roller shell, ring die, dan komponen pabrik pelet yang cocok, dan menggambarkan dirinya sebagai pusat layanan terpadu yang mengendalikan rantai mulai dari pemilihan bahan mentah hingga penempaan, permesinan presisi, dan perlakuan panas.
FAQ Cangkang Rol 40Cr
Berapa lama cangkang rol 40Cr bertahan?
Hal ini lebih bergantung pada formulasi dan selai kerja dibandingkan pada baja itu sendiri. Pabrik pakan yang menjalankan resep berbahan dasar biji-bijian biasanya melaporkan 800 hingga 1.500 jam operasional per set, sementara biomassa abrasif dapat mengurangi separuh waktu tersebut. Lacak profil dan keluaran gigi, bukan kalender.
Apakah baja 40Cr sama dengan AISI 5140?
Keduanya hampir setara dengan keseimbangan karbon-kromium yang sama, meskipun jarak toleransi untuk mangan dan silikon sedikit berbeda antara GB/T 3077 dan standar SAE. Lakukan 5140 sebagai referensi silang, dan tetap meminta sertifikat GB/T 3077 dari pemasok Tiongkok.
Mungkinkah cangkang 40Cr yang sudah usang dikerjakan ulang?
Jarang. Casing yang diperkeras dengan induksi biasanya hanya memiliki kedalaman beberapa milimeter, sehingga pemotongan ulang profil gigi akan menghilangkan lapisan yang memaksa dan membuat baja lunak menempel pada cetakan. Penggantiannya adalah praktik standar.
Kekerasan apa yang harus dinyatakan dalam pesanan pembelian?
Tentukan HRC 52 hingga 58 di permukaan, minta kekerasan inti dan kedalaman kotak dalam laporan, dan tegaskan agar pembacaan dilakukan pada akar gigi. Catatan kekerasan satu baris pada faktur bukanlah catatan perlakuan panas.
Cangkang rol pelet baja paduan 40Cr mempertahankan posisinya karena alasan yang jujur: dapat diprediksi untuk diproduksi, mudah dioperasikan, dan cukup terjangkau untuk tetap menjadi komponen aus default di sebagian besar jalur pengumpanan. Cocokkan dengan formulasi Anda, periksa dokumen perlakuan panas, dan gantikan sebagai bagian dari sistem, dan ini akan menghasilkan angka biaya per ton terendah di ruang pers.
Hubungi Kami
Ikuti kami
Tautan Cepat
Hubungi Kami
Email : ysf@jindingsheng.com.cn
Address : No.19, Zona Konsentrasi Industri Kota Qiucun, Kota Guangde, Kota Xuancheng, Provinsi Anhui