Berita Industri
Roller Tekanan Pabrik Pelet: Bahan, Jarak Bebas, dan Waktu Penggantian
Operator lini pelet ring-die berkapasitas 350 kW mengamati penyimpangan keluaran dari 12 t/jam menjadi 9,6 t/jam selama enam minggu. Cetakan bersih, suhu pengkondisian stabil, dan beban motor normal. Kesalahannya ada di sisi roller: ketiganya roller tekanan pabrik pelet memiliki titik datar, dan celah kompresi telah berubah menjadi zona lemah. Urutan kegagalan tersebut menjelaskan sebagian besar hilangnya output secara tiba-tiba di pabrik pakan.
Peran tekanan pabrik pelet adalah komponen aus dengan masa pakai yang terukur, dan pemilihannya bukanlah pesanan suku cadang umum. Formula umpan, profil cangkang, material cangkang, dan jarak pemasangan masing-masing mengubah masa pakai roller sebanyak dua kali atau lebih. Anhui Jindingsheng Machinery Co., Ltd. membuat cangkang roller, rakitan roller bertekanan, poros eksentrik, dan komponen internal untuk pabrik pelet, dan keputusan di bawah ini adalah keputusan yang paling sering diulangi oleh para insinyur dalam anggaran pemeliharaan.
Apa yang Dilakukan Roller Tekanan Pabrik Pelet Selama Kompresi
Rol tekanan pabrik pelet menginfeksi cetakan menjadi kompresi radial yang mendorong tumbukan terkondisi melalui lubang cetakan. Mesin ring-die membawa dua atau tiga roller pada poros eksentrik tetap, dan masing-masing melewati nip menghasilkan tekanan lokal mendekati 300-500 MPa. Pada kecepatan permukaan sekitar 5-7 m/s, tekanan tersebut memadatkan pakan, kayu, atau pupuk menjadi pelet.
Roller diserang oleh abrasi dan kelelahan pada saat yang bersamaan. Pasir mineral menggores permukaan, dan beban siklik yang berulang akan mengelupas permukaan. Formula pakan yang hanya mengandung 2-3% pasir atau silika dapat mengurangi umur cangkang lebih dari setengahnya. Inilah sebabnya pemilihan material dilakukan sebelum tindakan pemeliharaan lainnya.
Sebelum menyalahkan bagian roller, pastikan tiga kondisi pengoperasian:
- Jarak bebas: celah yang lebih besar dari 0,3 mm memicu kontak geser dan memadatkan panas.
- Kontak penuh: perbedaan diameter cangkang di atas 1 mm pada lebarnya mengubah profil tekanan.
- Kursi bantalan: permainan pada poros eksentrik atau bantalan rol menimbulkan ketukan pada tepi cangkang.
Tiga Pola Keausan Yang Mengungkapkan Masalah Roller Tekanan Pabrik Pelet
Setiap pola keausan pada cangkang roller tekanan menunjukkan penyebab tertentu. Membaca pola dengan benar akan memberi tahu tim pemeliharaan bahan mana yang harus dipesan selanjutnya, dan kesalahan pengoperasian mana yang harus diperbaiki terlebih dahulu.
| Pola | Tanda visual | Akar alasannya | Perbaikan yang khas |
| Penilaian yang abrasif | Alur paralel halus pada arah penggulungan | Pasir, silika, atau bahan halus daur ulang dalam tumbukan | Pindah ke GCr15/100Cr6, kekerasan di atas 58 HRC |
| Bercak datar | Sisi dipol yang meratakan lekukan cangkang | Jarak bebas terlalu sempit atau cangkang terlalu lunak untuk memuat | Atur ulang jarak bebas menjadi 0,1-0,3 mm; mencakup 40Cr |
| terkelupas | Lubang-lubang kecil yang tumbuh menjadi kawah | Perputaran kelelahan, kekerasan permukaan melebihi dukungan inti | Gunakan karburasi 20CrMnTi untuk sistem inti casing yang lebih kuat |
| Pemotongan tepi | Tepi patah pada sudut cangkang | Permainan bantalan atau ketidaksejajaran set roller | Periksa poros eksentrik dan dudukan bantalan terlebih dahulu |
Spalling adalah kegagalan yang terjadi setelah peningkatan kekerasan. Pabrik yang berpindah dari 40Cr ke GCr15 tanpa memeriksa kondisi bantalan terkadang melihat lubang muncul dalam beberapa minggu: cangkang yang sangat keras tanpa penyangga inti tidak dapat menyerap guncangan. Karburasi 20CrMnTi hadir tepat untuk kombinasi abrasi dan benturan tersebut.
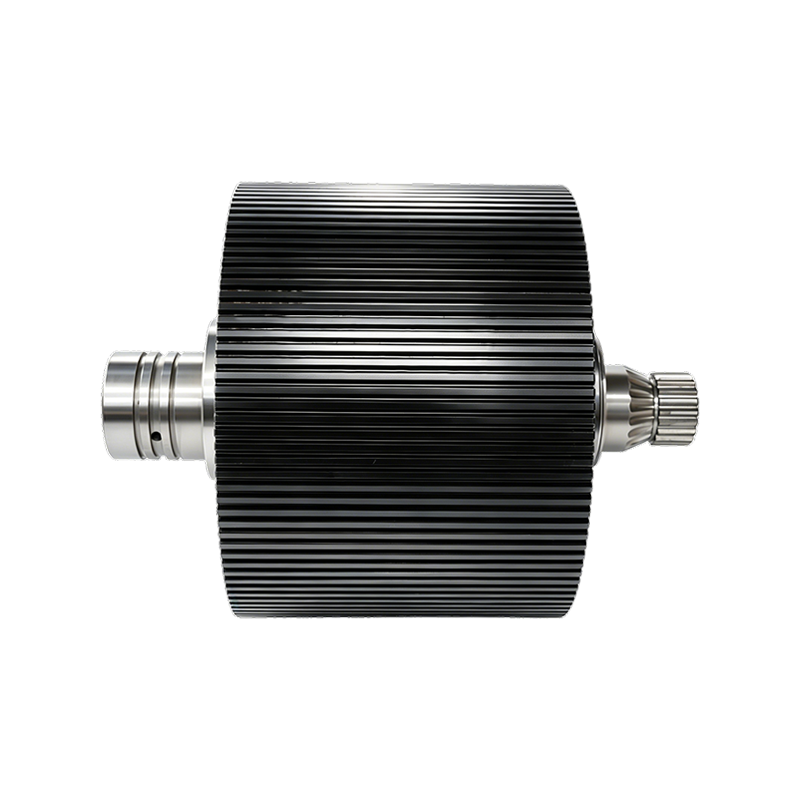
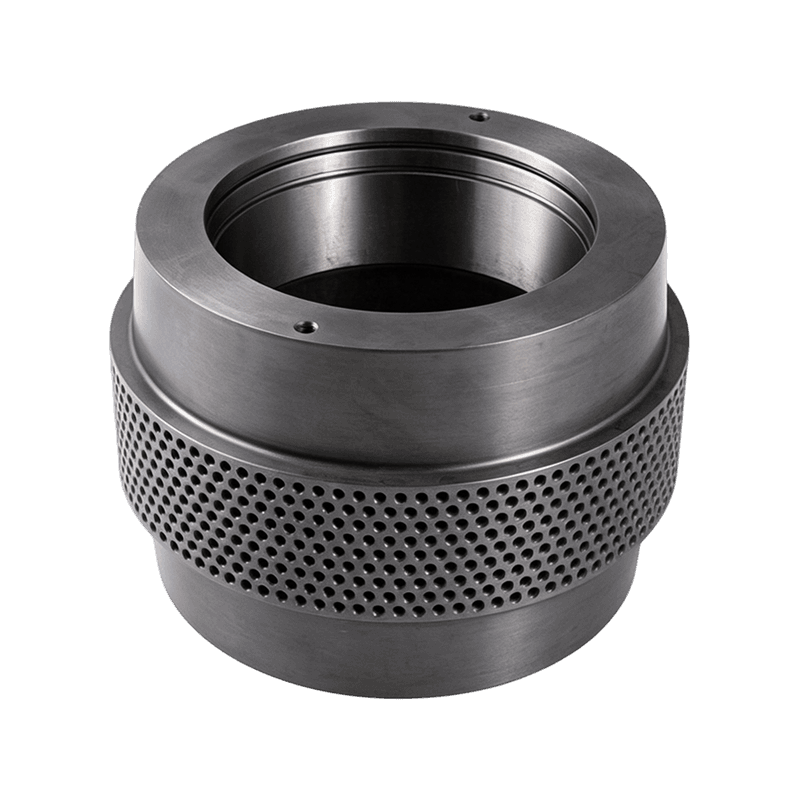
 GCr15/100Cr6 Bearing Steel Pellet Roller Shell untuk Tugas Abrasi Tinggi Cangkang roller ini menggunakan baja bantalan kromium karbon tinggi untuk kekerasan permukaan maksimum, menjadikannya pilihan tepat ketika abrasi melebihi dampak dalam kondisi pembuatan pelet yang berat. Lihat Produk →
Bahan Shell Roller Tekanan: Kekerasan vs Ketangguhan
Umur cangkang merupakan trade-off antara kekerasan permukaan dan ketangguhan inti. GCr15/100Cr6 yang diperkeras secara menyeluruh paling tahan terhadap abrasi, 20CrMnTi yang dikarburasi adalah kompromi terbaik untuk pabrik dengan beban keju, dan 40Cr tetap menjadi standar untuk tugas pengumpanan umum.
| kelas baja | Kekerasan permukaan | Kehidupan relatif | Paling cocok |
| 45# baja karbon | 45-52 HRC | 1,0x | Penggantian berbiaya rendah, tumbukan non-abrasif |
| baja paduan 40Cr | 52-56 HRC | 1,4x | Pabrik pakan umum, ransum jagung-kedelai |
| Baja pegas 60Si2Mn | 45-50 HRC | 1,2x | Pekerjaan yang berdampak berat, beban yang sangat bervariasi |
| 20CrMnTi dikarburasi | 58-62 HRC | 1,8x | Umpan abrasif dengan beban kejut |
| GCr15/100Cr6 | 58-62 HRC | 2,2x | Ransum yang bersih tapi abrasif |
Indeks umur adalah perbandingan relatif di lantai pabrik dalam kondisi izin dan rumus yang serupa; itu bukan jaminan peringkat.
Garis pelet kayu mengubah perhitungan. Serbuk gergaji membawa silika dari kulit kayu dan pasir lapangan, sehingga banyak operator pelet kayu memilih permukaan 20CrMnTi atau GCr15 meskipun ukuran cetakannya sama dengan cetakan umpan.
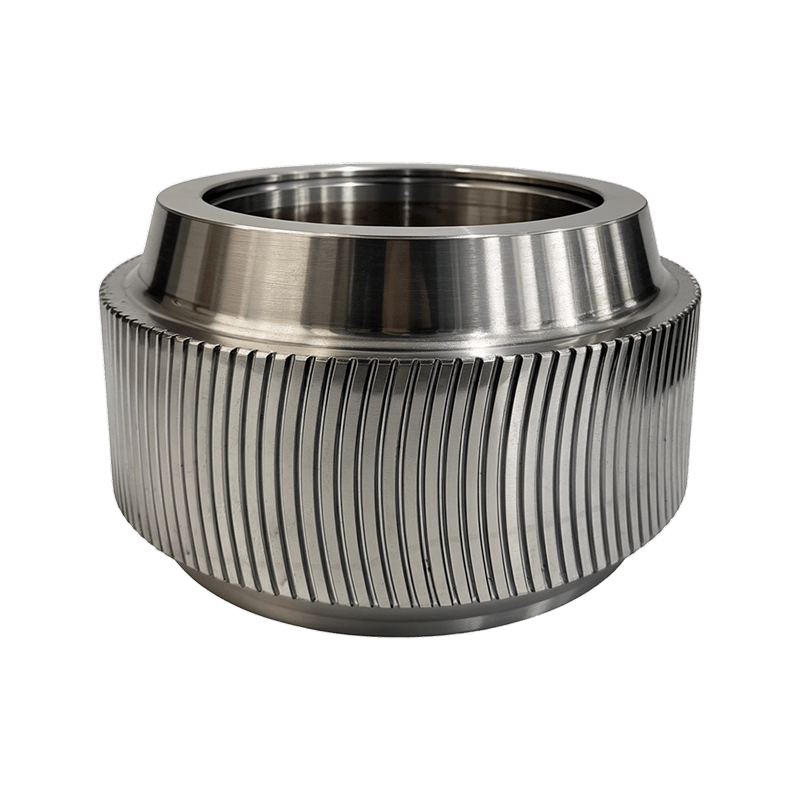
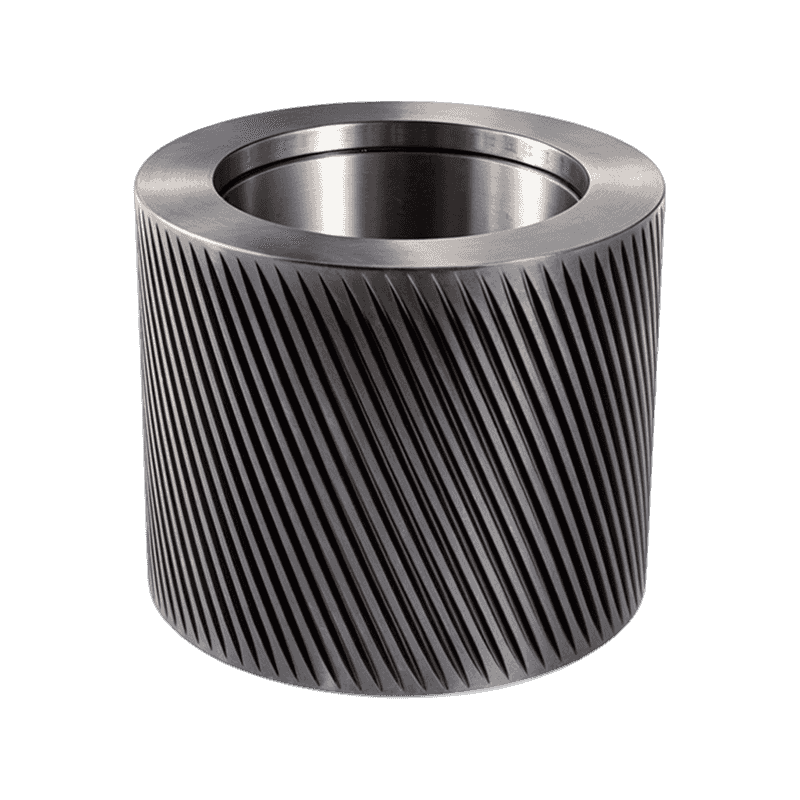
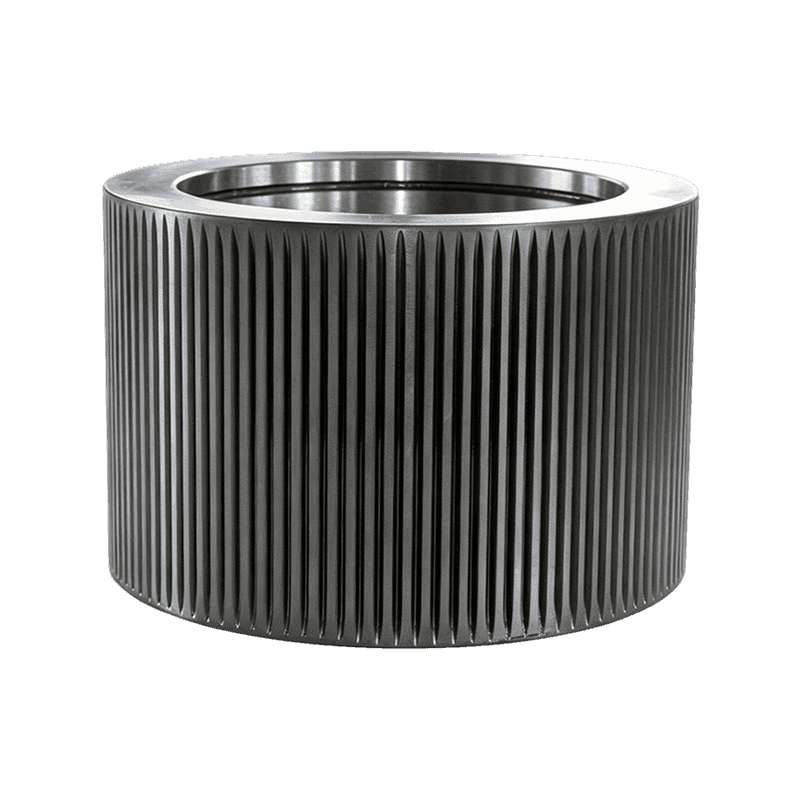
 Cangkang Rol Pelet Baja Paduan 40Cr dengan Banyak Profil Gigi Roller shell serbaguna dan hemat biaya tersedia dalam pola lurus, heliks, busur, atau lubang, cocok untuk biomassa dan jalur umpan yang memerlukan kinerja tugas umum yang dapat diandalkan. Lihat Produk →
Cocokkan Profil Roller Shell dengan Bahan Baku
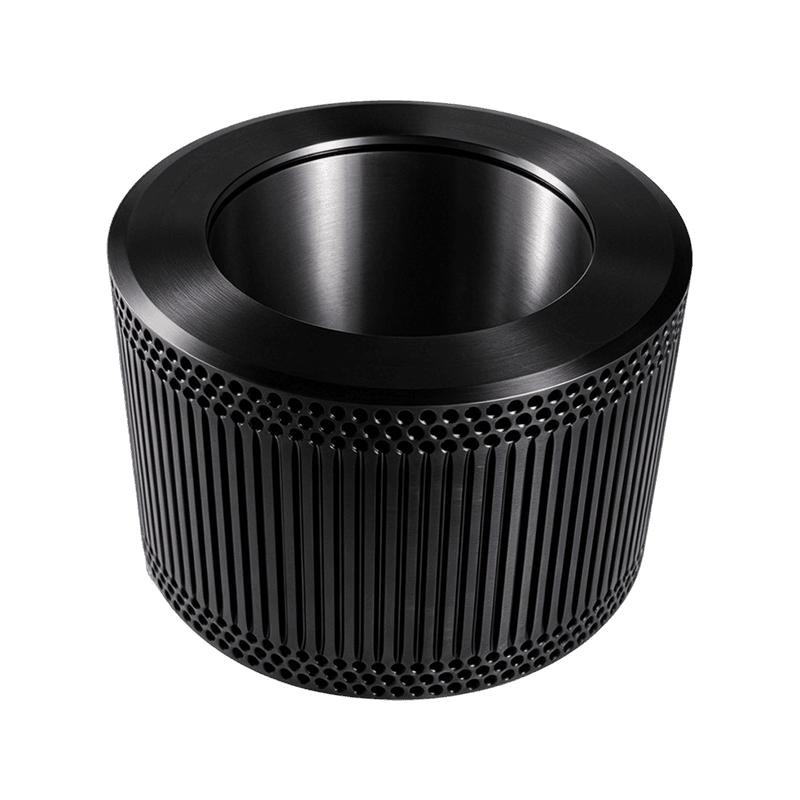
Profil cangkang mengontrol bagaimana tumbukan ditarik ke dalam gigitan. Lurus cangkang rol berkerut cengkeraman tumbukan berserat, permukaan berlesung pipit menekan dengan lembut, dan cangkang gigi yang melengkung meningkatkan gigitan pada bahan-bahan yang halus dan bertepung. Tidak ada profil terbaik yang universal, yang ada hanyalah keputusan pemasangan antara permukaan roller dan spesifikasi die.
- Profil dikonversi: paling cocok untuk bahan besar dan berserat seperti jerami dan jerami; meningkatkan asupan materi.
- Profil berlesung pipit: guncangan kompresi lebih rendah, cocok untuk formula pakan berminyak dan sensitif terhadap panas.
- Profil gigi melengkung: pegangan yang aman dengan lebih sedikit selip, cocok untuk tumbukan halus dan kayu.
- Cangkang ujungnya tertutup melindungi sisi roller pada tugas abrasif; cangkang ujung terbuka lebih cepat bersih dan sesuai dengan formula lembut.
Periksa lebar cangkang dan kesesuaian lancip dengan gambar rakitan asli sebelum memesan. Roller yang tidak menyentuh cetakan pada lebar penuhnya akan menimbulkan garis tekanan, yang menghasilkan keausan cetakan pada pita sempit.
Pengaturan Jarak Bebas Roller dan Jadwal Perawatan
Jarak bebas roller-to-die diatur dengan penggilingan berhenti: roller harus menyentuh die sepanjang lebar penuh, kemudian mundur 0,1-0,3 mm. Jarak bebas yang lebih banyak menyebabkan selip, dan jarak bebas yang lebih sedikit akan meratakan roller dan membebani cetakan secara berlebihan.
Memulai setiap hari
Putar cetakan dengan tangan, dengarkan kontak logam, dan periksa permukaan roller setelah menit pertama memuat.
Setiap 200 jam
Ukur diameter cangkang di kedua tepi dan tengahnya; catat titik datar dalam milimeter.
Setiap 300-500 jam
Periksa permainan bantalan dan kondisi poros eksentrik sebelum memasang cangkang baru.
Setiap 600-800 jam
Putar atau ganti cangkang berdasarkan tren keausan yang diukur, bukan berdasarkan perkiraan kalender.
Jadwal ini merupakan jadwal minimum praktis untuk pabrik pakan yang menjalankan dua shift. Di pabrik dengan kapasitas 12 ton/jam, inspeksi roller memerlukan beberapa jam kerja; kegagalan yang tidak direncanakan memerlukan penggantian cetakan dan waktu henti lima digit.
Ketika Rakitan Rol Tekanan Pabrik Pelet Adalah Pengganti Yang Lebih Cepat
Mengganti cangkang saja lebih murah di atas kertas, tetapi rakitan roller tekanan lengkap sering kali merupakan pilihan rasional ketika bantalan, segel, dan dudukan poros juga mendekati akhir masa pakainya. Perbedaan tenaga kerja besar, karena pertukaran suatu rakitan menghindari pelepasan cangkang lama dan menekan cangkang baru.
Penggantinya hanya shell
- Biaya komponen lebih rendah
- 4-6 jam pengerjaan pembongkaran dan pengepresan
- Risiko pembongkaran kedua jika bantalan sudah aus
Rakitan peran tekanan lengkap
- Biaya komponen lebih tinggi
- 1-2 jam pertukaran kerja
- Jendela pemeliharaan tunggal dengan status akhir yang diketahui
Jalur 24/7 biasanya menentukan pilihan perakitan. Biaya komponen tambahan lebih kecil dibandingkan nilai waktu henti yang dapat dihindari pada satu jam pertama.
 Rakitan Cangkang Rol Pabrik Pelet Lengkap dengan Bantalan dan Poros Rakitan ini menggabungkan cangkang rol, bantalan, poros, dan sistem penerimaan ke dalam satu unit, mengubah penempatan dan mengurangi waktu henti untuk operasi produksi pelet yang berkelanjutan. Lihat Produk →
FAQ Rol Tekanan Pabrik Pelet
Ini adalah pertanyaan yang paling sering ditanyakan pembeli pemeliharaan saat memesan suku cadang roller tekanan pabrik pelet.
Seberapa sering roller tekanan pabrik pelet harus diganti?
Dalam layanan pakan, cangkang yang dipasang benar dapat bertahan sekitar 1.000-2.400 jam. Garis kayu dengan kulit kayu yang kasar mengarah ke ujung bawah, jatah jagung-kedelai bersih ke arah ujung atas. Periksa setiap penghentian yang direncanakan, dan ganti bila diameter cangkang telah berkurang 1,5-2 mm atau terdapat lubang spall.
Berapa jarak bebas roller-to-die yang benar pada roller tekanan pabrik pelet?
Atur roller hingga hampir menyentuh cetakan, lalu mundur 0,1-0,3 mm. Verifikasikan kontak tanda pada seluruh lebar cangkang dengan cetakan stasioner. Peran yang longgar dan panas; roller yang rapat terdapat bintik-bintik data dan retak.
Bisakah cangkang rol tekanan pabrik pelet yang sudah usang dikeraskan dan digunakan kembali?
Hardfacing roller flat-die besar kadang-kadang praktis, namun pada shell ring-die hal ini jarang menghasilkan hasil. Panas las mendistorsi profil cangkang, dan ketebalan lapisan tidak dapat memenuhi toleransi 0,1 mm yang diperlukan untuk tekanan yang merata. Shell 40Cr atau 20CrMnTi baru harganya lebih murah dibandingkan pengerjaan ulang ditambah waktu henti.
Berapa kekerasan yang harus dimiliki oleh cangkang rol penekan untuk pelet pakan dibandingkan dengan pelet kayu?
Tumbuk pakan berminyak tetapi kurang abrasif dibandingkan kayu. Kebanyakan ransum pakan berjalan baik pada 52-56 HRC dalam 40Cr. Pelet kayu, yang mengandung kulit kayu dan pasir yang kaya silika, lebih menyukai permukaan 58-62 HRC dari 20CrMnTi atau GCr15/100Cr6. Di bawah 45 HRC, masa pakai turun tajam di kedua aplikasi.
Hubungi Kami
Ikuti kami
Tautan Cepat
Hubungi Kami
Email : ysf@jindingsheng.com.cn
Address : No.19, Zona Konsentrasi Industri Kota Qiucun, Kota Guangde, Kota Xuancheng, Provinsi Anhui