Berita Industri
Suku Cadang Mesin Pelet: Memilih Cangkang Roller, Rakitan & Suku Cadang untuk Waktu Kerja Maksimal
Sebuah pabrik pakan di Vietnam kehilangan enam jam produksinya ketika cangkang roller retak pada baut counterbore, dan suku cadang pengganti yang dipesan dari broker memiliki toleransi lubang yang berbeda dari aslinya. Biaya perbaikannya sebesar 3.200 USD untuk pengiriman barang melalui udara dan lembur, sekitar dua belas kali lipat dari nilai faktur cangkang. Kebanyakan waktu henti pabrik pelet mengikuti urutan yang sama: kegagalan keausan, spesifikasi yang salah, dan ketidaksesuaian yang ditemukan selama pemasangan.
Panduan ini mencakup bagian-bagian mesin pelet yang sebenarnya menentukan waktu kerja pabrik: cangkang roller, rakitan roller tekanan, poros eksentrik, dan komponen internal. Panduan ini menjelaskan cara menentukannya sehingga penggantinya pas pertama kali, dapat diprediksi keausannya, dan tidak rusak lebih awal pada beban normal.
Suku Cadang Mesin Pelet Mana yang Gagal Terlebih Dahulu?
Roller shell dan ring die menyebabkan sebagian besar downtime terkait keausan di pabrik pelet ring die. Dalam pengoperasian normal, cangkang menekan bahan baku ke dalam lubang cetakan dengan tekanan kontak sekitar 100 hingga 150 MPa, yang menjadikan permukaan cangkang sebagai bagian pertama yang kehilangan profilnya.
Urutan kegagalan pada pabrik pada umumnya dapat diprediksi:
- Permukaan cangkang rol aus, pecah, atau retak pada permukaan kerja
- Pembesaran lubang ring die dan erosi pada permukaan die
- Kursi bantalan poros eksentrik aus karena kontaminasi atau kehilangan beban awal
- Kegagalan komponen internal seperti spacer yang berubah bentuk dan slinger oli yang bocor
Karena urutannya dapat diprediksi, pemeliharaan terjadwal terkonsentrasi pada shell dan die. Penghentian yang tidak terduga hampir selalu disebabkan oleh bagian yang terlambat diperiksa atau ditentukan secara tidak benar.
Bahan Roller Shell: Sesuaikan Kekuatannya dengan Kondisi Pengoperasian Anda
Kekerasan permukaan adalah satu-satunya prediktor terbaik umur keausan cangkang roller, namun kekerasan tanpa ketangguhan inti menghasilkan bagian yang rapuh dan retak akibat beban kejut. Pilihan yang tepat menyeimbangkan permukaan yang bekerja keras dengan inti yang dapat menyerap benturan.
Empat tingkatan baja mencakup sebagian besar pasar pengganti: 40Kr, 20CrMnTi, GCr15/100Cr6, dan 60Si2Mn. Keduanya berbeda dalam cara kekerasan yang dikembangkan, baik melalui pengerasan atau karburasi, dan perbedaan tersebut mempengaruhi laju keausan dan mode kegagalan.
| kelas baja | Kekerasan permukaan | Kasus dan perilaku inti | Paling cocok untuk |
| 40Kr (AISI 5140) | 28 hingga 34 jam | Seragam melalui kekerasan, inti yang tangguh | Pelet pakan umum, keluaran sedang |
| 20CrMnTi | 58 hingga 62 HRC | Casing karburasi keras, inti rendah karbon yang tangguh | Biomassa abrasif dan pakan bertekanan tinggi |
| GCr15 / 100Cr6 | 58 hingga 63 HRC | Dikeraskan sepenuhnya, toleransi benturan lebih rendah | Jalur umpan bersih, throughput tinggi terus menerus |
| 60Si2Mn | 40 hingga 46 HRC | Ketangguhan tingkat pegas, kekuatan lelah yang tinggi | Beban kejut dan pengoperasian terputus-putus |
Kekerasan permukaan tipikal setelah perlakuan panas yang direkomendasikan, dalam HRC
Data lapangan dari pabrik pelet menunjukkan peningkatan umur cangkang sebesar 30 hingga 50 persen ketika beralih dari kadar 40Cr ke kadar karburasi dalam kondisi umpan abrasif. Peningkatan ini berasal dari kedalaman casing dan kekerasan permukaan.
Kedalaman kotak adalah kedalaman di bawah permukaan kerja dimana kekerasan masih berada di atas tingkat minimum yang dapat diterima. Untuk cangkang 20CrMnTi yang dikarburasi, ditentukan kedalaman kotak efektif minimal 1,5 mm pada permukaan kerja. Di bagian bawahnya, cangkangnya runtuh karena tekanan dan cangkangnya rusak karena menutupi plastis, bukan karena keausan.
Risiko pasokan nyata di pasar ini. Cangkang berbiaya rendah berlabel GCr15 terkadang gagal dalam pemeriksaan spektrometer portabel karena tidak mengandung kromium yang dapat diukur. Mintalah sertifikat pabrik dan verifikasi levelnya sebelum pemasangan, bukan setelah kegagalan dini.
Untuk jalur pengumpanan bersih yang berjalan terus-menerus, cangkang baja bantalan yang diperkeras sepenuhnya seperti interval GCr15/100Cr6 menghasilkan penggantian terpanjang.
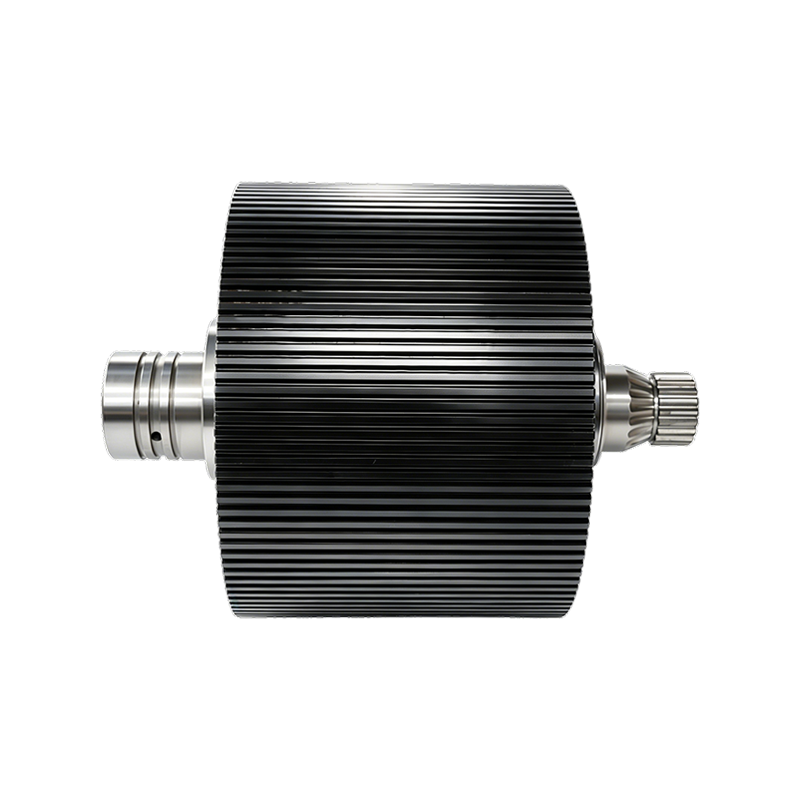
 GCr15/100Cr6 Bantalan Cangkang Rol Pelet Baja Cangkang rol baja bantalan yang dikeraskan sepenuhnya ini sesuai dengan jalur pengumpan berkelanjutan yang menginginkan masa pakai yang lama. Geometri mempengaruhi mempengaruhi material bite and die feeding, menjadikannya pilihan yang dapat bergantung pada kondisi pelet dengan beban tinggi. Lihat Produk →
Profil Gigi: Spesifikasi Suku Cadang Mesin Pelet yang Paling Diabaikan
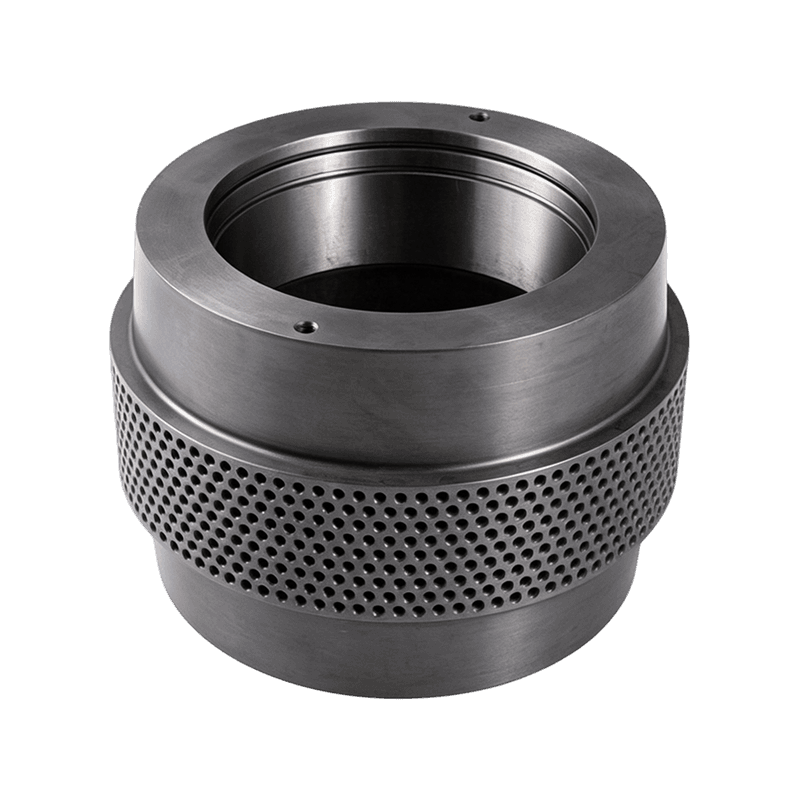
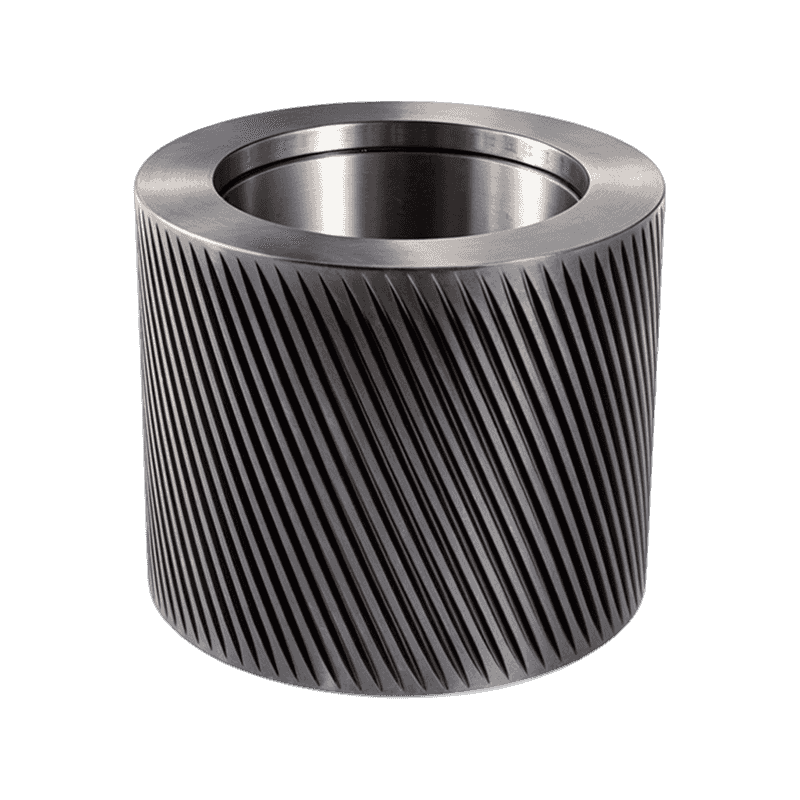
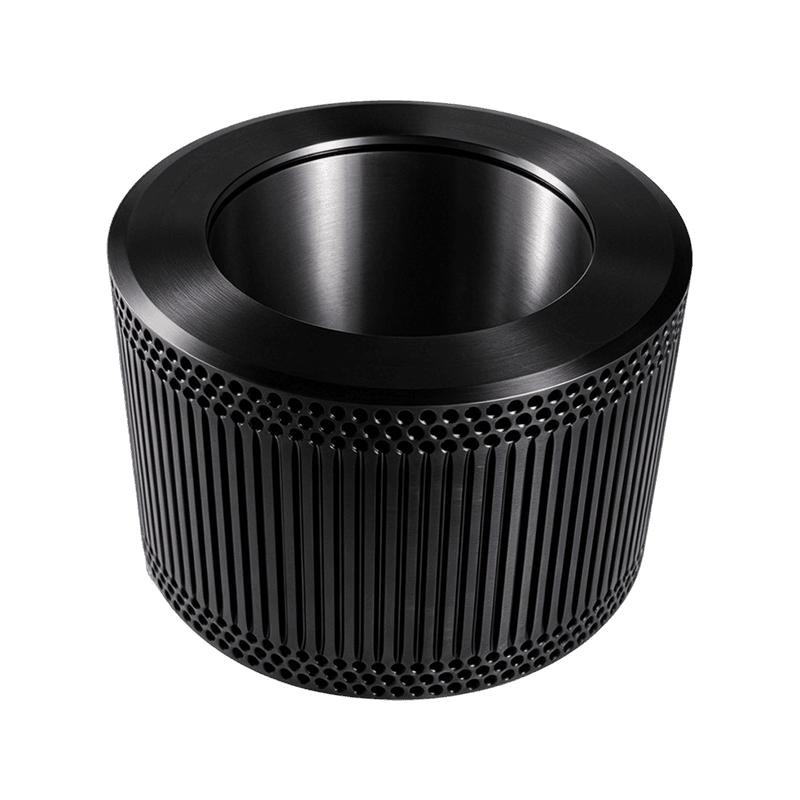
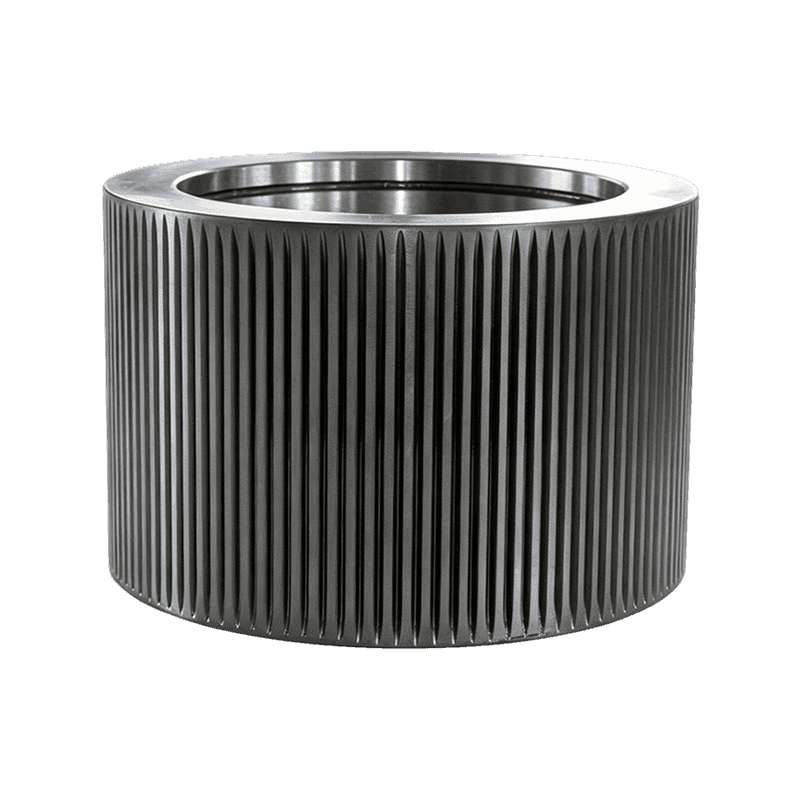
Geometri gigi menentukan apakah cangkang menangkap material dan menariknya ke zona gigitan. Cangkang yang terbuat dari baja yang benar tetapi profilnya salah akan menyebabkan kerugian, mengkilat, dan membuat cetakan menjadi kelaparan.
Cocokkan profil dengan formulasinya, bukan hanya dengan mesinnya:
- Gigi bergelombang standar cocok untuk tumbukan kering dan mengalir bebas dengan kelembapan stabil
- Cangkang berlesung pipit meningkatkan cengkeraman pada formulasi dengan kelembapan tinggi dan lemak tinggi
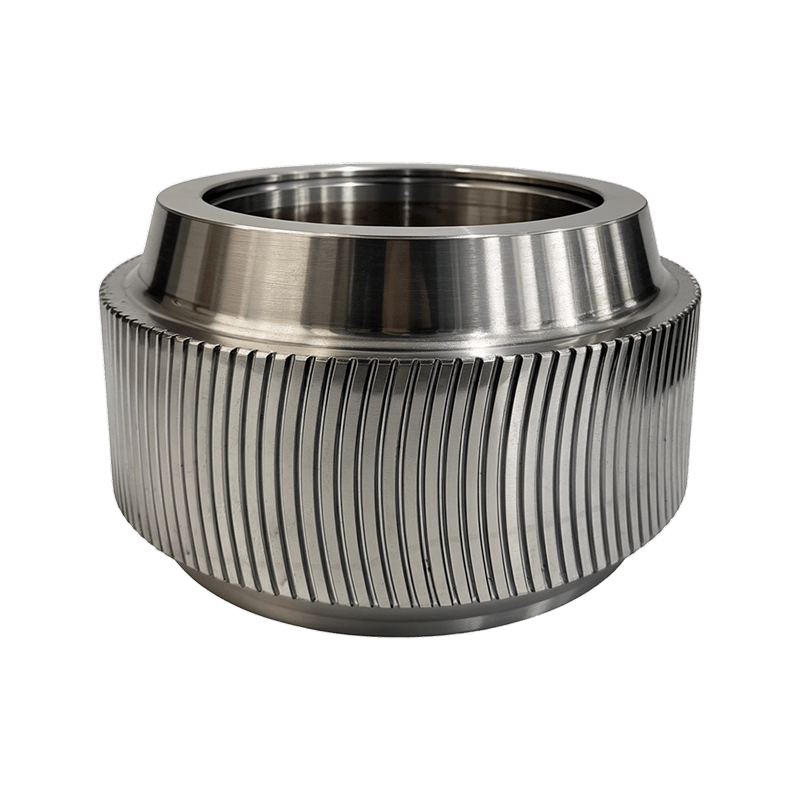
- Cangkang gigi melengkung menggunakan entri miring yang menggigit bahan licin atau berminyak dengan lebih agresif
Profil tersebut juga mempengaruhi bagaimana cangkang dan mati menua secara bersamaan. Cangkang cangkang baru pada cetakan yang sudah aus akan memusatkan tekanan pada area kontak yang lebih kecil, dan pabrik biasanya mengalami penurunan produksi sebesar 15 hingga 20 persen dalam kondisi tersebut. Ukur keausan cetakan sebelum Anda mengatur pergantian.
Kapan Harus Mengganti Rakitan Rol Tekanan Penuh
Ganti rakitan rol tekanan lengkap jika bantalan berisik, segel minyak bocor, atau cangkang kehilangan profil gigi lebih dari 1 mm. Rakitan rol penekan adalah unit berputar penuh yang menekan material ke cetakan: cangkang rol, set bantalan, segel oli, selongsong pengatur jarak, dan perangkat keras penahan.
Pahami caranya rakitan roller tekanan dibuat dan di mana dipakai membuat keputusan penggantian menjadi mudah.
Penggantinya hanya shell
- Biaya bagian yang lebih rendah per perubahan
- Memerlukan penempatan bantalan, inspeksi, dan pemasangan ulang di pabrik
- Risiko kerusakan segel atau kesalahan pramuat selama perakitan
- Waktu peralihan yang lebih lama pada jalur lari
Pertukaran perakitan penuh
- Telah dirakit sebelumnya dengan jarak bebas bantalan dan beban awal yang sesuai
- Perhentian yang direncanakan lebih singkat karena tidak ada pekerjaan yang mendesak di lokasi
- Toleransi yang konsisten antara cangkang, poros, dan segel
- Biaya di muka yang lebih tinggi, biasanya diperoleh kembali dalam satu kerusakan yang dapat dihindari
Pabrik yang beroperasi 24/7 secara konsisten memilih perakitan penuh untuk penghentian terencana. Untuk pabrik yang lebih kecil dimana tenaga kerja tersedia dan toleransi dapat diperiksa, penempatan hanya cangkang tetap menghemat biaya.
 Rakitan Ring Die Roller Shell Produktivitas Tinggi Perakitan lengkap dengan cangkang baja paduan, bantalan rol tirus, dan sistem penerimaan untuk pabrik 24/7. Teknologi ini mempertahankan celah roller-to-die yang presisi, meningkatkan cengkeraman material, dan mengurangi waktu henti selama pemeliharaan pemeliharaan terencana. Lihat Produk →
Poros Eksentrik dan Komponen Internal: Bagian Kecil, Kegagalan Besar
Kegagalan poros eksentrik jarang disebabkan oleh poros itu sendiri; biasanya dimulai dengan kegagalan pelumasan atau penyelarasan pada seal, spacer, atau bantalan penutup yang dilewati selama perawatan.
Poros eksentrik berputar untuk menggerakkan roller menuju atau menjauhi cetakan, mengatur celah nip. Saat dudukan bantalan aus, celah yang dikontrol menjadi oval, keluaran turun, dan cangkang rol mulai terbentur. Poros biasanya dimasukkan dalam baja 45 untuk tugas standar, 40Cr untuk meningkatkan kekuatan, atau 42CrMo untuk mesin torsi tinggi yang menggunakan bahan abrasif.
Komponen internal mendapat sedikit perhatian dan gagal seperti yang diharapkan:
- Penutup ujung penutup bantalan mencegah masuknya minyak dan kontaminasi
- Slinger dan deflektor oli mengendalikan pelumasan ke arah perlombaan bantalan
- Spacer presisi dan cincin spacer mengatur beban awal bantalan yang benar
Spacer yang mengubah bentuk merusak beban awal bantalan, dan bantalan yang bekerja tanpa beban awal dapat rusak dalam beberapa jam. Saat memesan komponen internal, konfirmasikan toleransi lebaran; penjarak yang berbeda 0,1 mm dari aslinya mengubah seluruh jalur beban.
 Poros Eksentrik Baja Paduan 42CrMo Poros 42CrMo yang ditempa dan diberi perlakuan panas secara presisi untuk pabrik pelet. Dimensi keakuratan dan penyelesaian permukaannya melindungi beban awal dan penyelarasan bantalan, yang sangat penting saat mengganti komponen internal selama pemeliharaan. Lihat Produk →
Daftar Periksa Dijual: Cara Memeriksa Pembuat Suku Cadang
Evaluasi proses pemasok, bukan hanya harga. Suku cadang yang sesuai dan tahan lama berasal dari produsen yang mengontrol material, perlakuan panas, dan dimensi akhir di satu tempat.
Gunakan daftar periksa ini untuk setiap sumber baru:
- Mintalah sertifikat pabrik dengan nomor panas dan komposisi kimia untuk setiap batch
- Pastikan pengujian kekerasan dilakukan pada bagian yang sudah jadi, tidak hanya pada kupon Saksi
- Verifikasi toleransi lubang, alur pasak, dan konsentrisitas terhadap gambar asli atau pengukuran Anda sendiri
- Tanyakan tentang stok dan waktu tunggu; pesanan pengiriman barang darurat selama dua minggu bisa lebih mahal daripada harga suku cadangnya
- Pastikan garansi mencakup keausan dini atau patah berdasarkan parameter pengoperasian yang terdokumentasi
Anhui Jindingsheng Machinery Co., Ltd. memproduksi suku cadang mesin pelet di fasilitas seluas 14.509 meter persegi di Guangde, dan mengontrol aliran dari bahan mentah, penempaan, pemesinan presisi, dan perlakuan panas. Perusahaan ini mencakup cangkang roller, rakitan roller tekanan, poros eksentrik, dan komponen internal sebagai layanan suku cadang terpadu, dengan ekspor ke Amerika Serikat, Jepang, Korea Selatan, Vietnam, Prancis, Bangladesh, Rusia, India, dan Filipina.
FAQ: Cadangan Suku Mesin Pelet
Mungkinkah sering cangkang rol mesin pelet harus diganti?
Masa pakai umumnya berkisar antara 800 jam pada biomassa abrasif hingga 1.500 jam pada jalur umpan bersih. Pemicu praktisnya adalah hilangnya profil gigi; bila tinggi gigi berkurang sekitar ujungnya, ganti cangkangnya sebelum keretakan terjadi.
Apa perbedaan antara cangkang rol ujung terbuka dan ujung tertutup?
Cangkang ujung terbuka adalah selongsong mesin tempat bantalan menempel pada bahu dan poros melewatinya sepenuhnya. Cangkang ujung tertutup memiliki satu ujung yang tertutup, sehingga bantalan tertahan di dalam saku dan jalur panas ke permukaan luar berbeda. Pilih gaya yang cocok dengan pengaturan bantalan pabrik Anda.
Mengapa cangkang roller premium retak sebelum aus?
Retakan pada cangkang premium biasanya disebabkan oleh masalah jarak bebas, bukan kualitas baja. Poros rol yang terlalu besar atau lubang yang terlalu kecil akan menghilangkan beban awal, cangkang akan meleleh karena beban, dan retakan lelah dimulai pada alur pasak atau lubang baut. Ukur lubang dan poros sebelum pemasangan.
Apakah saya harus selalu mengganti ring die ketika saya mengganti roller shell?
Tidak setiap saat, tetapi Anda harus mengukur muka cetakannya. Jika kedalaman countersink menjadi dua kali lipat atau permukaan cetakan menunjukkan keausan radial 0,5 mm atau lebih, cangkang baru yang menempel pada cetakan lama akan menciptakan tekanan yang tidak merata dan memperpendek umur komponen baru.
Hubungi Kami
Ikuti kami
Tautan Cepat
Hubungi Kami
Email : ysf@jindingsheng.com.cn
Address : No.19, Zona Konsentrasi Industri Kota Qiucun, Kota Guangde, Kota Xuancheng, Provinsi Anhui