Mengapa Rakitan Rol Tekanan Patut Diperhatikan
Dua jalur pelet dijalankan berdampingan dengan ring die yang sama dan bahan baku yang sama. Seseorang terus memproduksi pelet yang padat dan seragam selama berminggu-minggu; yang lain mulai menghasilkan lebih banyak denda, bergetar, dan menarik arus yang tidak merata. Ketika saluran kedua dibuka, penyebab umum adalah rakitan roller penekan: cangkang yang aus, bantalan yang longgar, atau segel yang rusak sehingga memungkinkan debu masuk ke dalam minyak.
Versi singkatnya adalah rakitan rol tekanan menerima lebih banyak beban dan abrasi dibandingkan bagian lain mana pun di ruang pers. Ini menentukan seberapa merata lapisan material dikompresi dan berapa lama ring die bertahan. Memperlakukannya sebagai komponen presisi dan bukan sebagai suku cadang umum adalah cara tercepat untuk mengurangi pemberhentian tidak terjadwal.
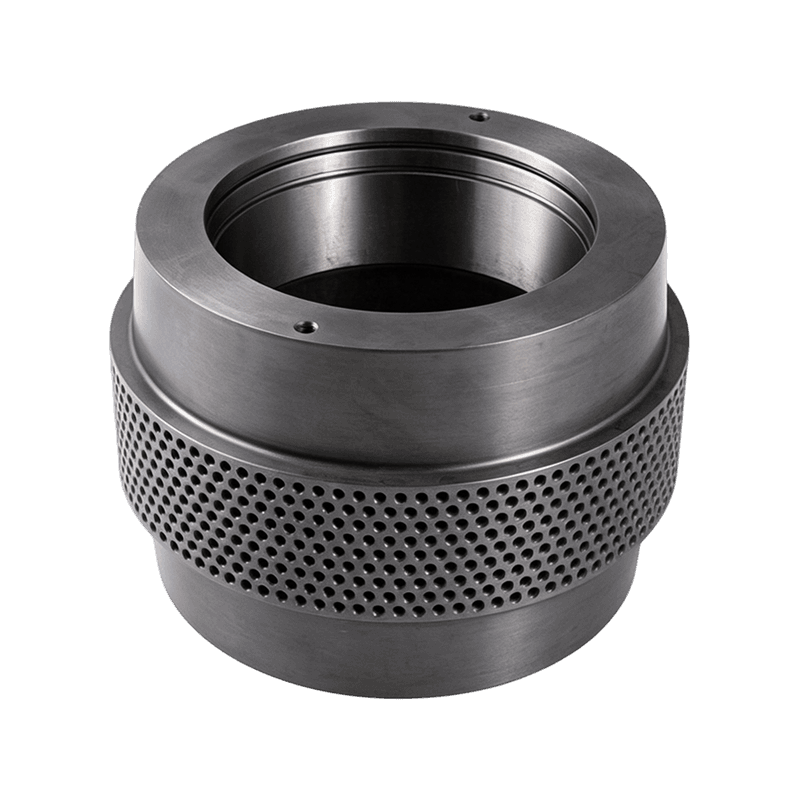
Satu klarifikasi sebelum melangkah lebih jauh. Istilah rakitan roller tekanan juga muncul pada mesin pengubah dan pelapis yang diberi makan web, yang biasanya berarti roller nip atau feed. Artikel ini mengikuti arti industri granulasi: unit roller yang menekan pakan, biomassa, atau pupuk melalui lubang cincin mati.
Apa yang Dilakukan Rakitan Rol Tekanan di Pabrik Pelet
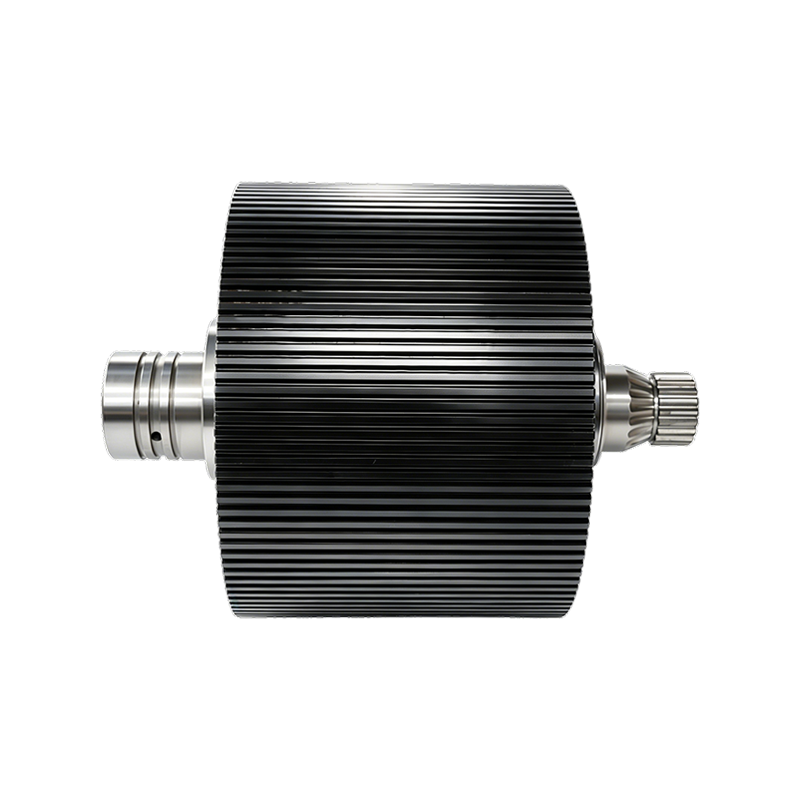
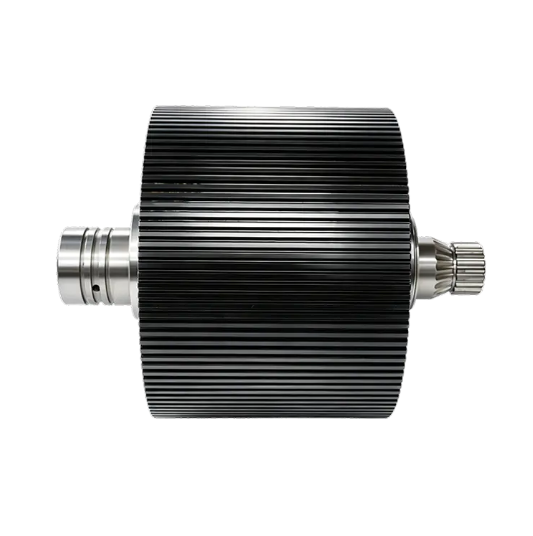
Pada pabrik pelet ring-die pada umumnya, cetakan berputar mengelilingi penggulung. Setiap rakitan roller tekanan berada pada poros eksentrik, dan sistem hidrolik, pneumatik, atau mekanis mendorong roller keluar ke permukaan bagian dalam cetakan. Gesekan antara cetakan, bahan, dan cangkang memutar roller, bahan dimasukkan ke dalam lubang cetakan, dan pisau stasioner memotong pelet saat muncul.
Poin kuncinya adalah kekuatan tekanan penuh dari mesin melewati rakitan ini. Itu sebabnya kondisi perakitan segera mengubah pelet.
Roller Shell Adalah Permukaan Kerja
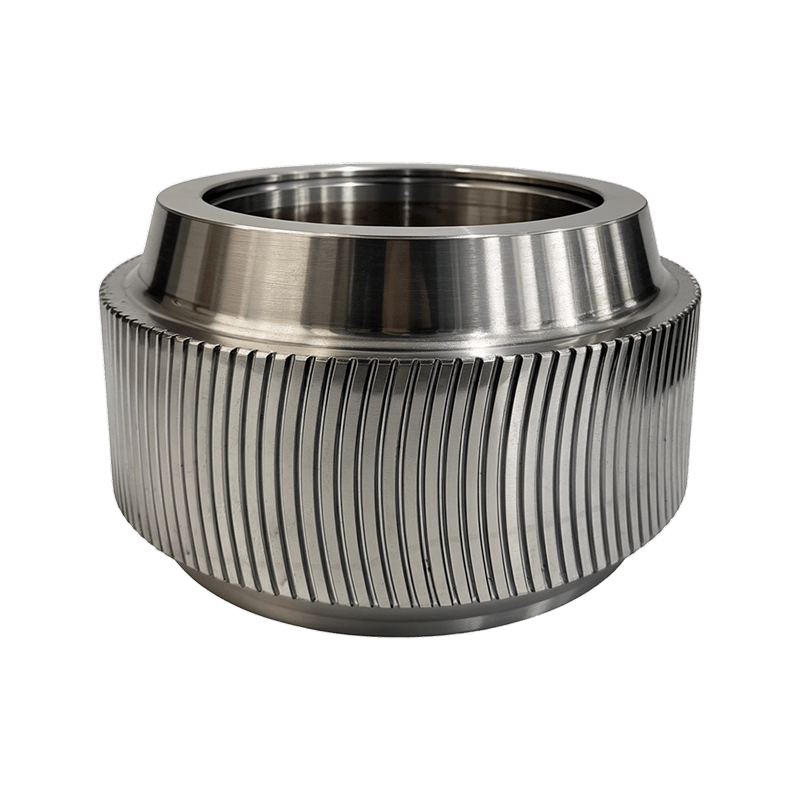
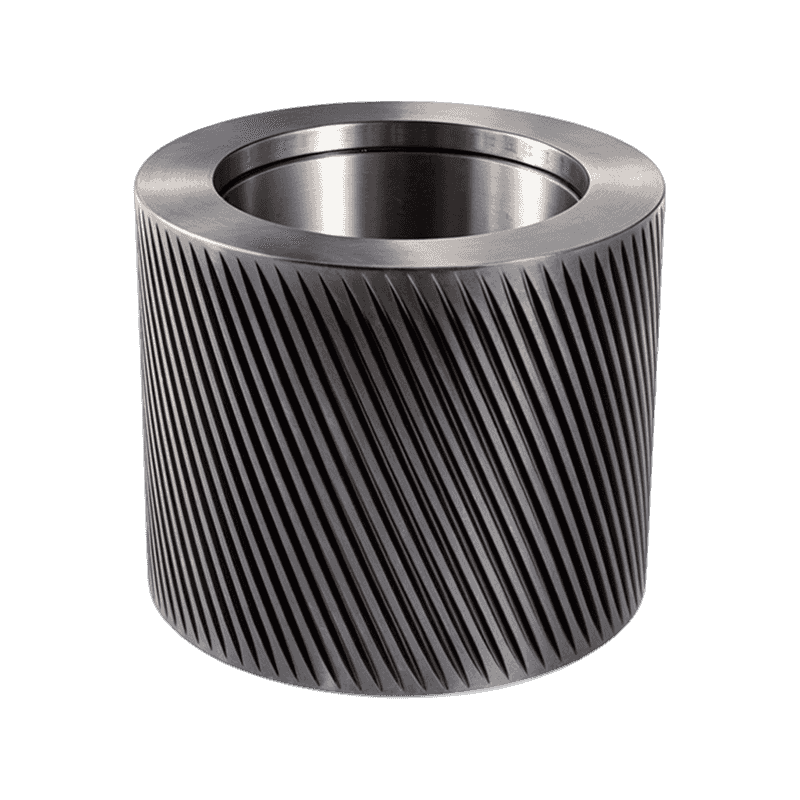
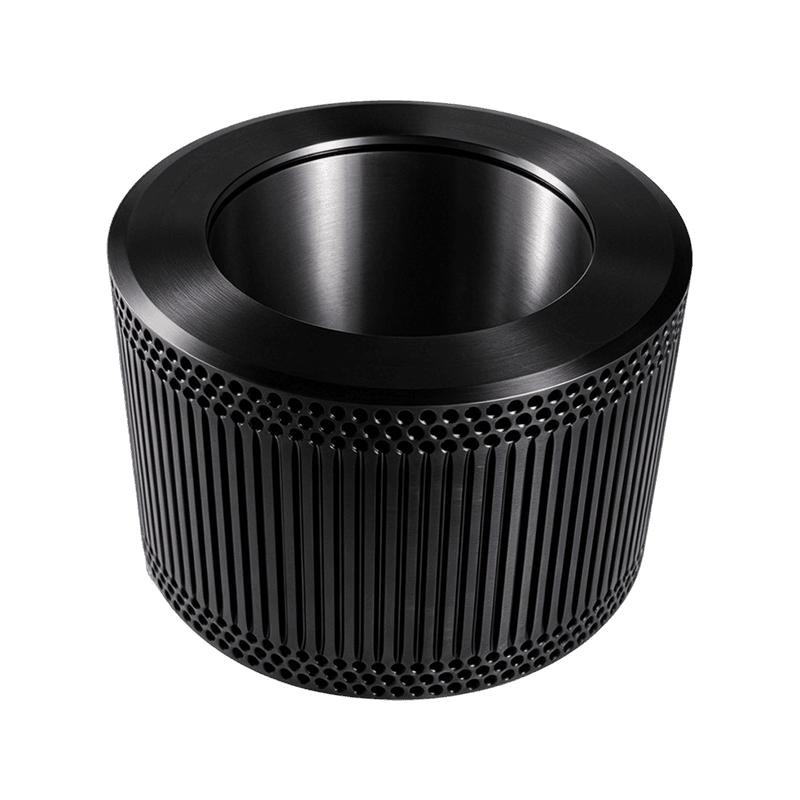
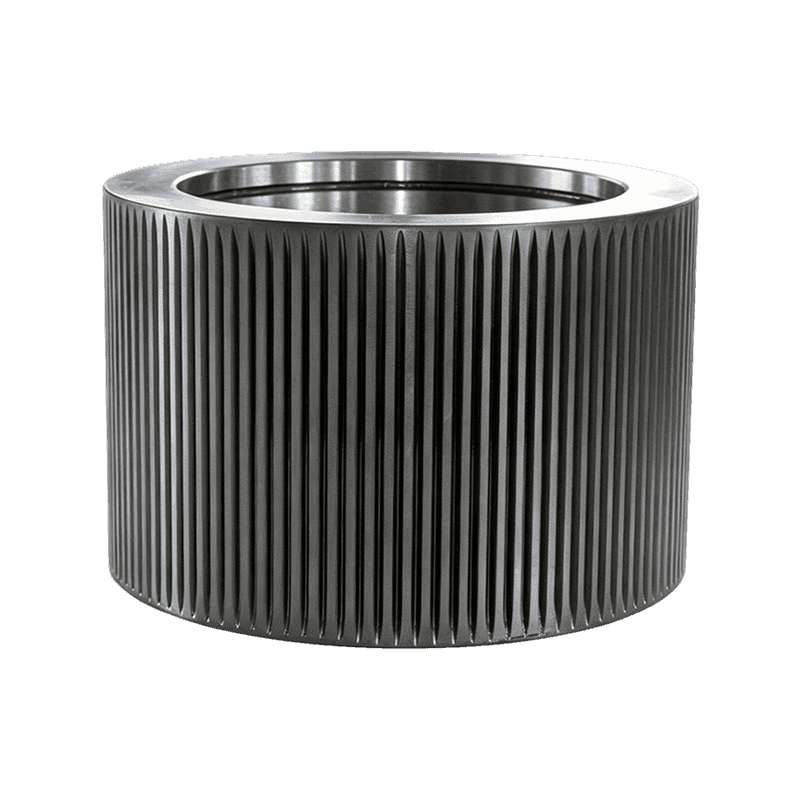
Cangkangnya adalah lapisan luar yang dapat dilepas dan bersentuhan dengan lapisan material. Ini menyerap keausan abrasif dari bahan mentah, kelelahan dari setiap putaran, dan panas dari kompresi terus menerus. Diameter luar dan lebarnya disesuaikan dengan ring die, dan kekerasan permukaannya merupakan faktor utama dalam masa pakai.
Bantalan, Segel, dan Poros Eksentrik Membawa Pekerjaan yang Tersisa
Di belakang cangkang, bantalan rol membawa beban radial, segel menjauhkan butiran halus dan kelembapan dari bantalan, dan poros eksentrik memungkinkan posisi roller disesuaikan dengan cetakan. Kesalahan pada salah satu bagian ini sulit dilihat dari luar, namun hal ini memperpendek umur keseluruhan rakitan sementara cangkangnya masih terlihat dapat diterima.
Komponen Utama Rakitan Rol Tekanan
Unit tipikal terdiri dari cangkang rol, satu atau dua bantalan, poros eksentrik, segel oli, dan perangkat keras penahan. Setiap komponen mempunyai tugas yang ditetapkan, dan masing-masing komponen mengalami kegagalan dengan cara yang berbeda. Membandingkannya secara berdampingan membuat pemeriksaan rutin lebih mudah.
| Komponen | Fungsi utama | Kegagalan paling umum |
|---|---|---|
| Cangkang rol | Kompres alas material pada cetakan cincin | Keausan rata, keausan bertahap, retak permukaan |
| Bantalan rol | Membawa beban radial saat cangkang berputar | Terlalu panas, pitting, spalling |
| Poros eksentrik | Mendukung perakitan dan menyesuaikan celah roller-to-die | Kelelahan, bengkok, alur pasak rusak |
| Segel minyak | Simpan minyak di dalam dan halangi debu dan kelembapan | Kebocoran, bibir robek, kontaminasi |
| Pengencang dan spacer | Tahan preload bantalan dan jarak bebas berjalan | Melonggarkan, korosi |
Tanda-tanda Rakitan Roller Tekanan Gagal
Peringatan pertama muncul di dua tempat sekaligus: pelet dan mesin. Jika kepadatan pelet menjadi tidak merata, butiran halus bertambah, dan gilingan bergetar atau mengalirkan arus yang tidak merata, periksa rakitan roller sebelum menyalakan ring die.
- Kekerasan pelet tidak merata atau jumlah butiran halus yang meningkat
- Getaran atau ketukan dari ruang pers
- Pola keausan datar atau berundak pada cangkang roller
- Rumah bantalan menjadi panas saat disentuh
- Gemuk berwarna gelap, atau gemuk yang mengandung partikel logam
Keausan Shell Tampil Pertama dalam Kualitas Pelet
Keausan cangkang jarang seragam. Cangkang yang telah kehilangan profil aslinya tidak dapat memampatkan material secara merata, sehingga tekanan turun di tempat yang keausannya paling dalam dan diikuti kepadatan pelet. Setelah keausan mencapai lapisan yang mengeras, menjalankannya lebih lama hanya akan membuang-buang energi dan berisiko merusak cetakan.
Kegagalan Bantalan dan Segel Berakhir dengan Rakitan yang Disita
Ketika segel rusak, butiran halus bercampur dengan gemuk dan bertindak sebagai pasta abrasif di dalam bantalan. Panas muncul pertama-tama, kemudian kebisingan, kemudian permainan, kemudian bantalan yang tersangkut atau berputar yang merusak poros eksentrik. Pada tahap itu, mengganti cangkang saja tidak masuk akal karena bagian pendukungnya sudah rusak.
Apa yang Harus Diperiksa Sebelum Anda Membeli Penggantinya
Dibandingkan dengan ring die, rakitan roller tekanan memerlukan biaya yang lebih kecil, namun memiliki pengaruh yang sangat besar terhadap waktu kerja dan konsistensi pelet. Pemeriksaan berikut ini berlaku untuk lini pakan, biomassa, dan pupuk.
Mulailah dengan mesinnya, bukan katalognya. Gunakan nomor komponen pembuat pabrik, atau ukur lebar roller, diameter luar, dan geometri poros. Perakitan harus sesuai dengan diameter dalam ring die dan rentang penyesuaian sistem eksentrik.
Kemudian mempertanyakan bahan dan perlakuan panasnya. Cangkang yang baik adalah baja paduan, yang dikeraskan secara menyeluruh atau dikeraskan hingga kasar 58 hingga 62 HRC . Cangkang yang lebih lembut cepat aus; cangkang yang terlalu keras berisiko retak karena beban kejut.
Periksa juga paket bantalan: jenis dan nomor bantalan, metode pramuat, dan spesifikasi gemuk. Bantalan yang pas tetapi memiliki peringkat yang lebih rendah akan gagal pada awal produksi berkelanjutan.
Konfirmasikan dimensi kritis dan toleransi. Diameter luar cangkang roller mempengaruhi celah roller-to-die, dan runout mempengaruhi pemerataan kompresi. Mintalah nilai terukur daripada nomor katalog.
Terakhir, lihat kontrol proses pemasok. Hasil yang konsisten diperoleh dari pengendalian bahan mentah, penempaan, perlakuan panas, dan permesinan akhir. Pemasok yang mengelola seluruh rantai lebih mudah dipercaya dibandingkan pemasok yang hanya merakit suku cadang yang dibeli.
- Lebar roller, diameter luar, dan kesesuaian poros
- Kelas material dan kisaran kekerasan, biasanya 58 hingga 62 HRC
- Jenis bantalan, nomor, preload, dan gemuk
- Kebulatan, runout, dan permukaan akhir
- Kontrol proses dari bahan mentah hingga permesinan akhir
Penggantian Tingkat Perakitan Versus Shell Saja
Mengganti rakitan lengkap menghasilkan bantalan yang sudah dimuat sebelumnya, segel yang ditempatkan dengan benar, dan permukaan kerja yang baru dalam satu kesempatan. Hal ini juga menghilangkan risiko keausan tersembunyi pada bantalan atau poros yang memperpendek umur cangkang baru. Waktu henti yang direncanakan menjadi lebih mudah diprediksi karena satu pemberhentian menyelesaikan pekerjaan.
Membeli cangkang saja masuk akal ketika poros yang ada telah diperiksa, jarak bebas bantalan masih dalam spesifikasi, dan unit lama tidak menunjukkan tanda-tanda panas atau kontaminasi. Dalam produksi berkelanjutan, sebagian besar tim tetap memilih perakitan penuh, karena perbedaan harga kecil dibandingkan dengan kegagalan kedua di dalam ruang pers.
Kebiasaan Perawatan yang Memperpanjang Umur Perakitan
Garis pertahanan pertama adalah disiplin pelumasan. Ikuti tingkat dan interval gemuk pembuat pabrik; aturan umum dalam kondisi berdebu adalah melumasi ulang roller setiap delapan jam pengoperasian. Jangan memperpanjang interval hanya karena mesin tampak senyap.
Periksa permainan bearing dan suhu housing selama berjalan-jalan sehari-hari. Deteksi dini permainan mencegah bantalan berputar pada poros, yang merupakan salah satu mode kegagalan paling mahal di zona tekan. Jika pabrik menggunakan lebih dari satu roller, putar rakitannya sehingga keausan tetap seimbang dan ring die menjaga beban seragam.
Jadikan setiap cincin mati berubah sebagai titik inspeksi. Perhentian terencana adalah saat yang paling murah untuk mengukur diameter cangkang, memeriksa segel, dan menyegarkan gemuk.
Intinya
Rakitan rol penekan berada di tengah-tengah pekerjaan pabrik pelet yang paling menuntut. Tugasnya sederhana, namun konstruksi, keausan, dan penggantiannya berdampak besar pada waktu kerja dan kualitas pelet. Periksa cangkangnya dan dengarkan bantalannya, ganti rakitan sebagai sistem yang cocok, bukan beberapa bagian yang kebetulan cocok, dan jaga pelumasan sesuai jadwal. Ketiga kebiasaan tersebut akan menghasilkan lebih banyak waktu kerja dibandingkan dengan hampir semua rutinitas pemeliharaan lainnya di pabrik.