Berita Industri
Pabrik Pelet Meninggal: Spesifikasi, Rasio Kompresi dan Daftar Periksa Pembelian
Garis pelet dengan kecepatan 8 ton per jam yang turun kembali ke 6,5, dengan denda di kantong jadi yang merayap menuju 5 persen, memberi tahu Anda sesuatu jauh sebelum seseorang membuka pintu ruang cetakan: permukaan cetakan sudah aus. Pintu masuk lubang telah membulat, panjang efektif menyusut, dan pers membayarnya berdasarkan kapasitas. Di antara semua suku cadang yang aus pada mesin press pelet, pabrik pelet mati biasanya merupakan barang yang paling mahal, namun masih sering dipesan berdasarkan diameter lubang saja, dengan rasio kompresi, area terbuka, dan kualitas baja sesuai dengan katalog.
Panduan di bawah ini mencakup fungsi cetakan, garis spesifikasi yang menentukan kinerja, bagaimana rasio kompresi harus dipilih, dan perangkat keras roller yang menentukan berapa lama cetakan tersebut bertahan.
Apa yang Dilakukan Pabrik Pelet Dies di Dalam Ruang Pers
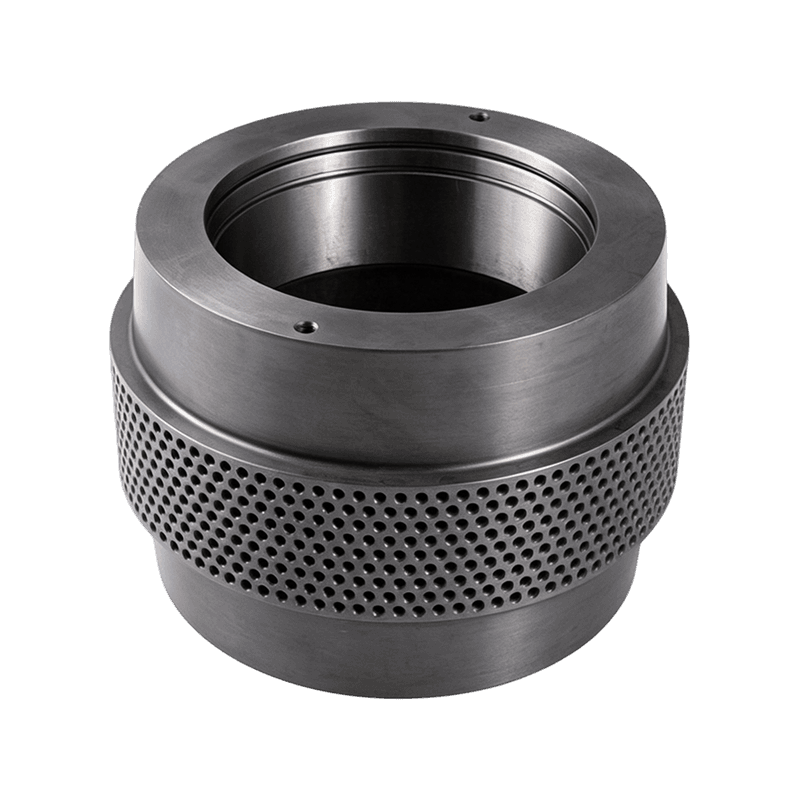
Cetakan pabrik pelet adalah cincin atau cakram baja berlubang yang benar-benar membentuk pelet: penggulung menekan bahan yang dikondisikan melalui ribuan lubang yang dibor, dan gesekan, tekanan, dan kelembapan mengikatnya menjadi untaian padat yang dipotong memanjang di luar.
Cetakan pabrik pelet adalah komponen baja yang dapat diganti dan dibor secara presisi, berbentuk cincin pada cetakan cincin dan cetakan datar pada cetakan datar, yang geometri lubangnya menentukan diameter pelet, kepadatan dan keluaran.
Setiap lubang memiliki anatomi yang sama, dan setiap parameter di dalamnya merupakan keputusan pembelian:
- Diameter lubang: ukuran pelet pesanan pembeli, mulai dari pakan benur 2 mm hingga bahan bakar 8 mm.
- Countersink dan sudut saluran masuk: terlalu dangkal akan membuat saluran masuk menjadi kelaparan, terlalu dalam akan melemahkan permukaannya.
- Panjang efektif: jarak kompresi, yang membentuk rasio kompresi dengan diameter.
- Ketebalan dan relief total: kedalaman struktural ditambah pelebaran jalan keluar yang memperpendek panjang kerja.
- Pola pengeboran dan jumlah lubang: berapa banyak lubang yang sesuai dengan lebar aktif, yang menentukan luas dan kapasitas terbuka.
Ubah salah satu dan kapasitas, kekerasan pelet, dan kekuatan cetakan ikut berpindah.
Daftar Periksa Lembar Spesifikasi Die: Lubang, Panjang Efektif, Area Terbuka, Baja
Lima garis spesifikasi menentukan sebagian besar kinerja dan harga cetakan: diameter lubang, panjang efektif, area terbuka, tingkat baja, dan kekerasan kerja.
Diameter lubang ditentukan oleh spesifikasi pelet yang dijual. Panjang efektif, bukan ketebalan total, mengontrol kompresi dan merupakan angka untuk membandingkan antar tanda kutip. Area terbuka, bagian permukaan yang berlubang, memperdagangkan kapasitas melawan kekuatan: semakin banyak baja yang dihilangkan berarti semakin banyak ton per jam, namun permukaan akan lebih cepat lentur dan retak. Stainless X46Cr13 mengabaikan korosi yang disebabkan oleh uap dan umpan asam, sementara 20MnCr5 yang diperkeras sesuai dengan biomassa abrasif. Cetakan yang dibuat dengan benar memiliki permukaan kerja antara HRC 52 dan 58, didukung oleh sertifikat kekerasan.
| Spesifikasi | Pakan ternak mati | Biomassa kayu mati |
| Diameter lubang tipikal | 2-4mm | 5-8mm |
| Panjang efektif yang khas | 20-40mm | 30-55mm |
| Rasio kompresi (L/D) | 8:1 hingga 13:1 | 5:1 hingga 8:1 |
| Nilai baja biasa | X46Cr13 (4Cr13) tahan karat | paduan 20MnCr5 / 40Cr |
| Kekerasan permukaan kerja | HRC 52-58 | HRC 52-58 |
| Area terbuka yang khas | 20-28% | 18-25% |
Perhatian: cetakan yang dibor dengan area lebih terbuka daripada yang dirancang untuk mesin press dapat menarik lebih banyak arus daripada cadangan motor utama, jadi kutip model mesin dan kode cetakan yang dicap pada setiap pertanyaan.
Penjelasan Rasio Kompresi: Angka Dibalik Kekerasan Pelet
Rasio kompresi adalah angka yang paling banyak dikutip dan paling disalahpahami pada cetakan: naikkan dan pelet menjadi lebih padat dan keras, namun mesin press membutuhkan lebih banyak tenaga, lebih banyak pengondisian, dan pengoperasian yang lebih stabil.
Rasio kompresi sama dengan panjang lubang efektif dibagi diameter lubang. Lubang 4 mm dengan panjang efektif 40 mm menghasilkan dadu 10:1.
Formulasi menetapkan titik awal. Lemak melumasi, sehingga ransum unggas yang berminyak dapat dikeluarkan dengan mudah melalui jangka waktu kerja yang lebih pendek; Serbuk gergaji yang terikat lignin membutuhkan dinding cetakan yang tebal tetapi perbandingannya sederhana untuk menghindari tersedaknya garis. Mulailah dari rasio yang telah terbukti dan sesuaikan dalam satu arah saja: pelet yang rapuh memerlukan panjang yang lebih efektif, motor yang kelebihan beban, atau frekuensi tersedak yang lebih sedikit. Pengondisian uap yang baik mempunyai fungsi yang sama dengan panjang cetakan ekstra, itulah sebabnya umpan yang dikondisikan dengan baik dapat menghasilkan cetakan yang lebih pendek dan lebih dingin.
Rasio kompresi awal yang umum (L/D) berdasarkan aplikasi
Ring Die vs Flat Die: Mencocokkan Ruang Pers dengan Output Anda
Cetakan cincin unggul dalam hal kapasitas dan konsistensi, cetakan datar unggul dalam hal harga dan kesederhanaan, sehingga pilihannya biasanya bergantung pada ton per jam.
Ruang cincin mati
- Kapasitas dari sekitar 300 kg/jam hingga 30 t/jam pada jalur industri
- Kompresi merata, sehingga kekerasan dan kelembapan tetap terikat erat
- Cetakan baja tahan karat atau cetakan yang diperkeras dengan interval servis yang lama
- Biaya pembelian lebih tinggi dan prosedur penggantian cetakan lebih berat
Ruang mati datar
- Biasanya 50 hingga 1.000 kg/jam untuk skala pertanian dan bengkel
- Struktur sederhana dengan cetakan yang lebih murah dan dapat ditukar dalam hitungan menit
- Pergantian formula yang mudah untuk pakan campuran dan biomassa kecil
- Lebih banyak variasi dalam kekerasan pelet di seluruh permukaan cetakan
Aturan praktisnya: jika pelet dijual sesuai spesifikasi pelanggan, ruang ring die akan membayar sendiri; untuk penggunaan di pertanian, dadu datar biasanya menghasilkan pengembalian lebih cepat.
Keausan Die Pabrik Pelet Adalah Masalah Dua Bagian: Pasangkan Kerang Rol
Sebuah dadu tidak pernah dipakai sendiri: setiap ton yang mencapai lubang telah terlebih dahulu dikompresi oleh cangkang roller, sehingga umur cetakan ditentukan oleh pasangannya.
Roller shell lebih kecil, lebih murah dan cepat diganti, dan sebagian besar rencana pemeliharaan menganggarkan dua hingga tiga penggantian shell sebelum die dihentikan. Tiga aturan berpasangan melindungi investasi tersebut:
- Jalankan shell dan mati pada kekerasan yang sesuai sehingga tidak ada permukaan yang mencungkil permukaan lainnya.
- Cocokkan lebar cangkang dan pola gigi dengan bidang lubang aktif dadu.
- Gantilah dalam set yang sesuai setelah keausan sudah lanjut, atau cetakan baru akan mewarisi profil tidak rata dari roller yang aus dalam beberapa hari.
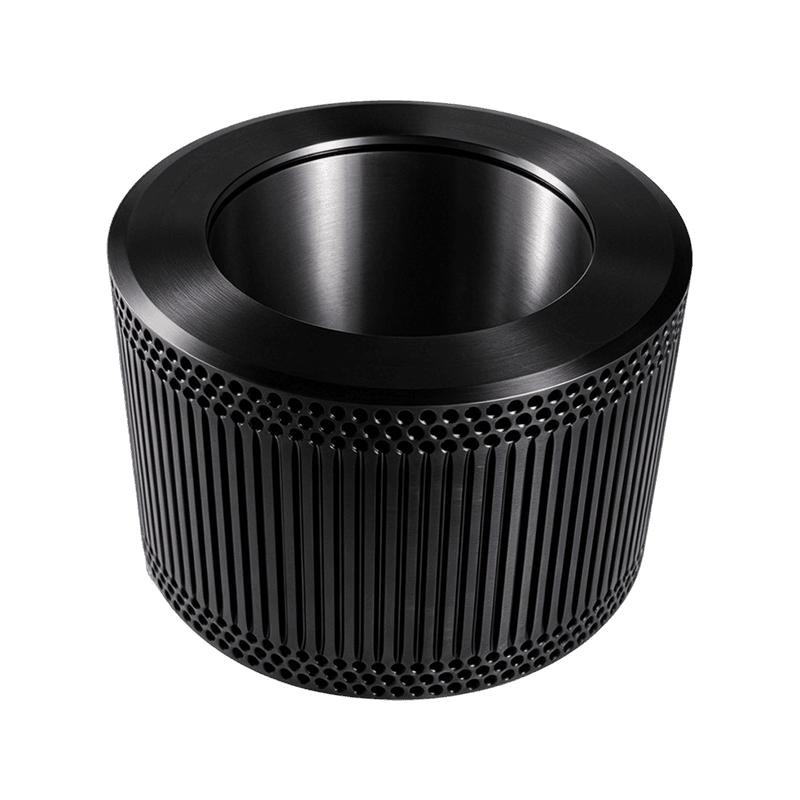
Untuk tugas abrasif, cangkang baja bantalan GCr15 yang diperkeras mempertahankan profil giginya jauh lebih lama dibandingkan baja karbon biasa.
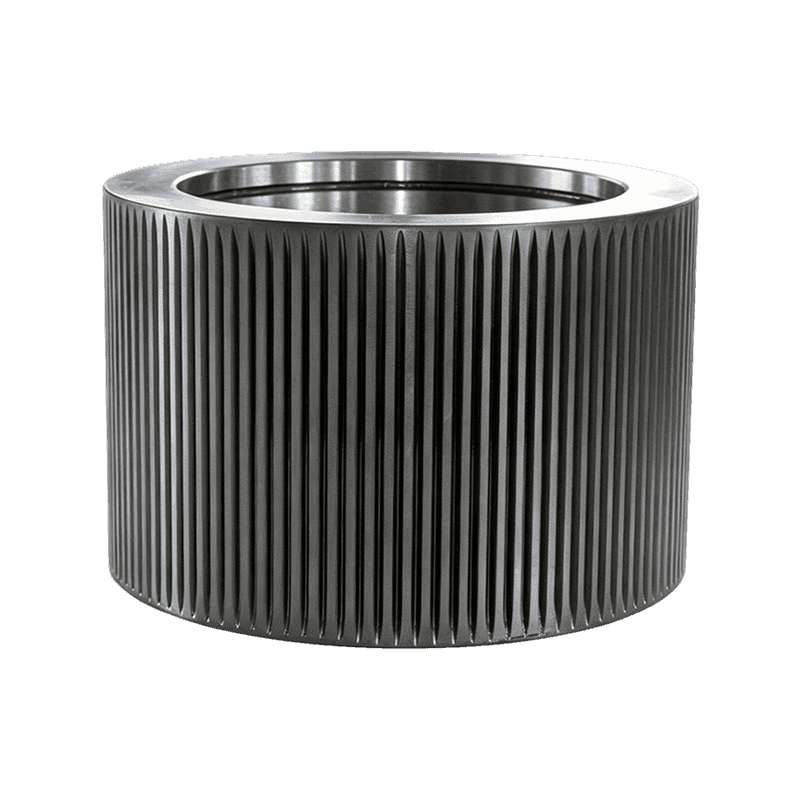
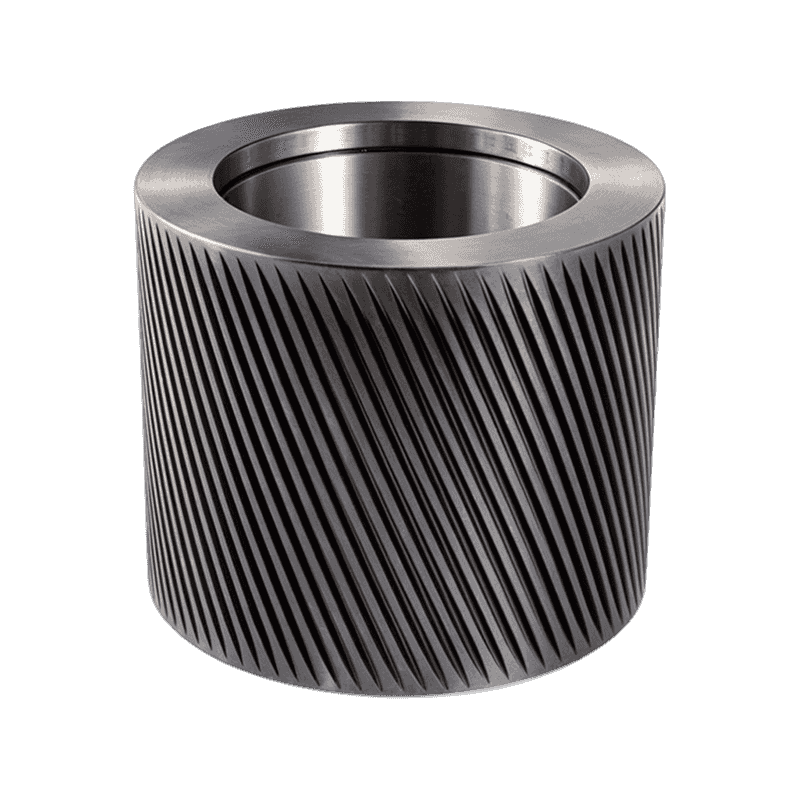 Cangkang Rol Pelet Baja Bantalan GCr15/100Cr6 Ditempa dari baja bantalan kromium karbon tinggi dan diberi perlakuan panas untuk pembuatan pelet bertekanan tinggi, cangkang rol ini mempertahankan profil giginya jauh lebih lama dibandingkan baja karbon biasa dalam biomassa abrasif atau tugas umpan. Lihat Produk →
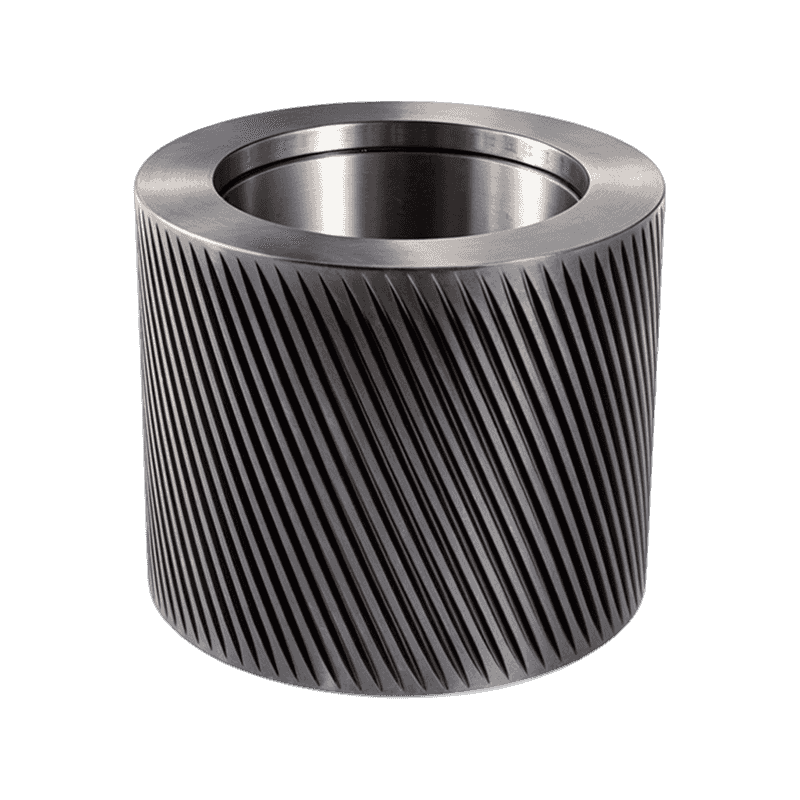
Geometri gigi adalah separuh dari yang dilupakan pembeli pasangan. Cangkang gigi melengkung menggigit material licin atau berserat dengan lebih andal dan menyebarkannya ke seluruh lebar cetakan, dan perbedaannya terlihat sebagai kapasitas pada beban motor yang sama. Konstruksi, keausan dan kriteria pembelian lengkap rakitan rol tekanan diatur dalam panduan tersendiri.
 Cangkang Rol Gigi Melengkung untuk Pabrik Pelet Cangkang rol bergigi busur untuk pabrik pelet ring die yang dapat mencengkeram material licin atau berserat dengan lebih andal dan menyebarkannya ke seluruh lebar die, meningkatkan kapasitas dan kualitas pelet pada beban motor yang sama. Lihat Produk →
Lima Cara Terbukti di Lapangan untuk Memperpanjang Umur Layanan Ring Die
Kegagalan cetakan dini biasanya disebabkan oleh proses di sekitar cetakan, bukan pada cetakan itu sendiri, dan lima kebiasaan mencegah sebagian besar kegagalan tersebut.
- Jalankan cetakan dengan hati-hati: lubang baru akan membuat bor senjata tetap kasar, jadi siram mesin press dengan bahan berminyak dan bermutu rendah selama setengah jam pertama.
- Pegang celah rol pada 0,1-0,3 mm: lebih rapat menggerinda logam pada logam, lebih lebar memungkinkan material lolos tanpa terkompresi.
- Kondisikan sebelum Anda mengompres: tumbukan yang kering dan kurang dikukus akan berperilaku seperti pasta yang digiling, jadi sesuaikan suhu dan kelembapan hingga sesuai dengan formulasinya.
- Bersihkan sumbat dengan cara yang benar: gunakan aliran lembut atau bor dengan ketukan ringan, karena saluran masuk yang menjamur akibat palu secara permanen mempersempit saluran masuk.
- Simpan cetakan dalam keadaan kering dan tersegel: masukkan tepung berminyak setelah proses terakhir, bungkus cetakan dan jauhkan dari lantai yang lembap, karena karat pada lubang akan membunuh cetakan yang disimpan dengan cepat.
adalah angka perencanaan normal. Cangkangnya adalah komponen yang lebih murah untuk dipakai, dan menjadikannya tipis untuk menunda perubahan adalah hal yang paling ekonomis dalam hal ini.
Daftar Periksa Pre-Order untuk Pabrik Pelet Meninggal
Dadu yang salah datang memerlukan dua pergantian dan hari keluaran, jadi konfirmasikan poin-poin ini secara tertulis sebelum membayar:
- Model tekan dan kode die yang dicap dari bagian lama
- Diameter lubang, panjang efektif, ketebalan total dan sudut countersink
- Kelas baja dengan sertifikat kekerasan di jendela HRC 52-58
- Pola bor disesuaikan dengan lebar cangkang roller yang digunakan
- Rasio kompresi disesuaikan dengan formulasi, bukan standar katalog
- Cangkang roller cadangan, spacer, dan slinger oli dalam pengiriman yang sama
Pemasok yang berspesialisasi dalam mitra pemakai cetakan membuat penutupan ini lebih mudah. Anhui Jindingsheng Machinery Co., Ltd., produsen rakitan roller shell dan pressure roller yang berbasis di Guangde, Anhui, menampilkan dirinya sebagai pusat layanan terpadu untuk suku cadang pengepres pelet dan dikirimkan ke Amerika Serikat, Jepang, Korea Selatan, Vietnam, Prancis, Bangladesh, Rusia, dan India, sehingga perangkat keras sisi mati dan sisi roller dapat ditentukan secara bersamaan.
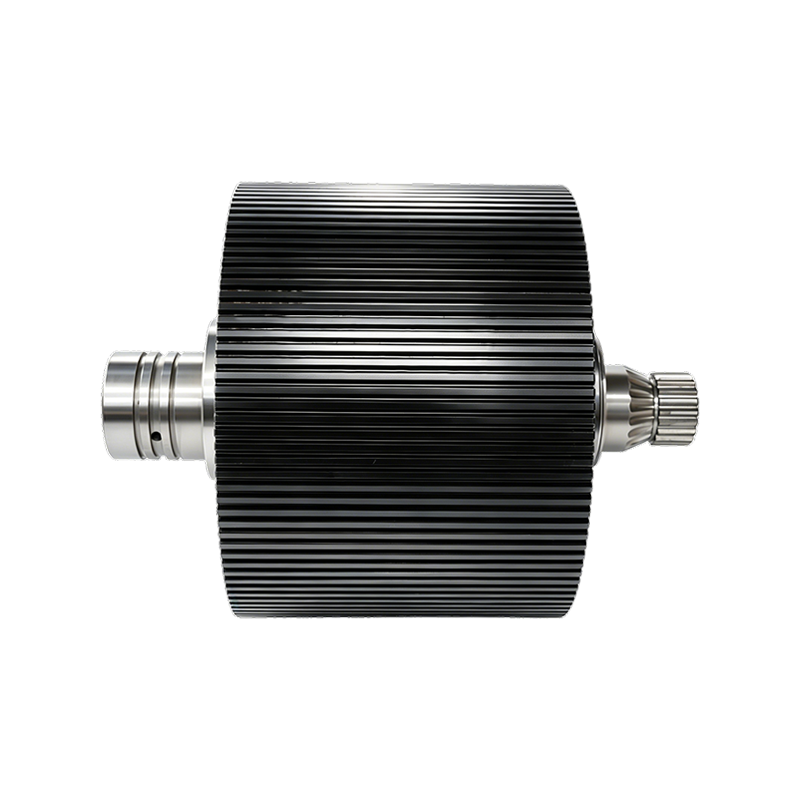
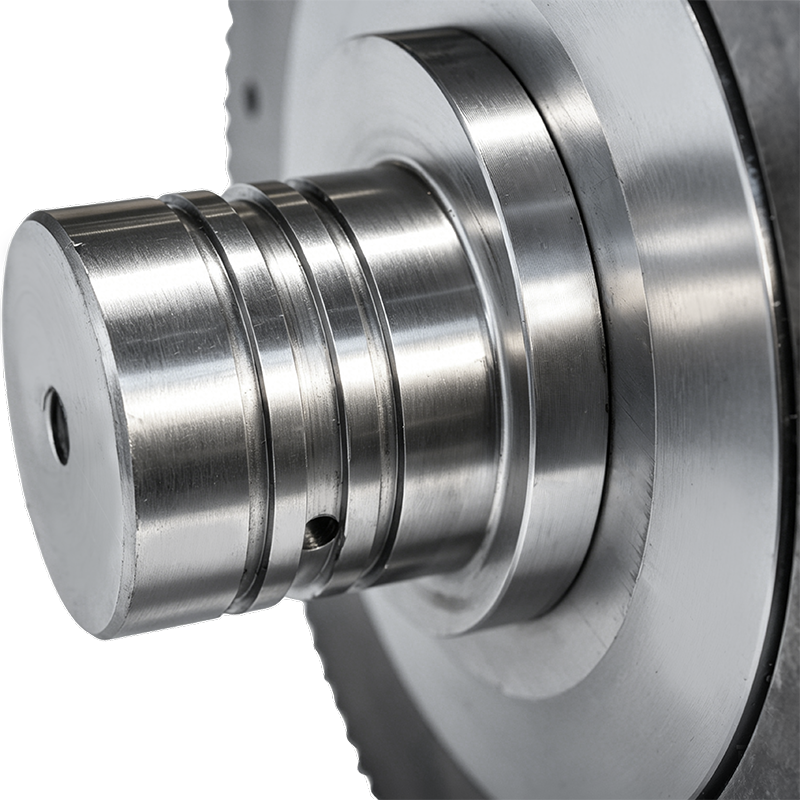 Rakitan Cangkang Rol Die Cincin Pabrik Pelet Rakitan roller lengkap dengan cangkang baja paduan, bantalan tugas berat, dan penyegelan multi-lapis, memungkinkan die, cangkang roller, dan perangkat keras penggerak untuk ditentukan bersama sebagai satu sistem keausan. Lihat Produk →
Intinya: belilah cetakan, cangkang rol, dan perangkat keras penggerak sebagai satu sistem pemakaian, dan biaya per ton turun dengan setiap cetakan yang Anda jalankan.
Jawaban cepat untuk pembeli yang memilih perangkat keras die dan roller.
Pertanyaan yang Sering Diajukan
Berapa lama pabrik pelet mati?
Tidak ada angka pasti. Pabrik pakan biasanya melaporkan 800 hingga 1.500 jam pengoperasian dari cetakan tahan karat, sementara biomassa abrasif dapat mengurangi jam operasi tersebut secara drastis. Lacak ton dan keausan lubang dalam milimeter, bukan waktu kalender, dan bandingkan cetakan dengan biaya per ton.
Berapa rasio kompresi yang dibutuhkan formulasi saya?
Mulai dari kelompok produk: kira-kira 9:1 hingga 13:1 untuk sebagian besar pakan ternak, 5:1 hingga 8:1 untuk kayu dan jerami. Pelet yang rapuh membutuhkan rasio yang lebih tinggi; motor yang kelebihan beban atau tersedak memerlukan motor yang lebih rendah.
Bisakah seseorang mati karena pakan dan biomassanya?
Tidak masuk akal. Pakan dan biomassa memerlukan diameter lubang, panjang efektif, dan kualitas baja yang berbeda, sehingga cetakan yang digunakan bersama akan mengurangi kekerasan atau kapasitas. Kebanyakan tanaman menyimpan satu cetakan per kelompok produk, diminyaki dan disegel.
Haruskah cangkang rol diganti bersamaan dengan cetakannya?
Ya, kapan pun keausan sudah lanjut. Cetakan baru mengambil profil tidak rata dari roller yang aus dalam beberapa hari, dan permukaan cangkang yang mengeras inilah yang melindungi permukaan cetakan. Mengurutkan keduanya secara bersamaan juga menghilangkan pergantian kedua.
Hubungi Kami
Ikuti kami
Tautan Cepat
Hubungi Kami
Email : ysf@jindingsheng.com.cn
Address : No.19, Zona Konsentrasi Industri Kota Qiucun, Kota Guangde, Kota Xuancheng, Provinsi Anhui